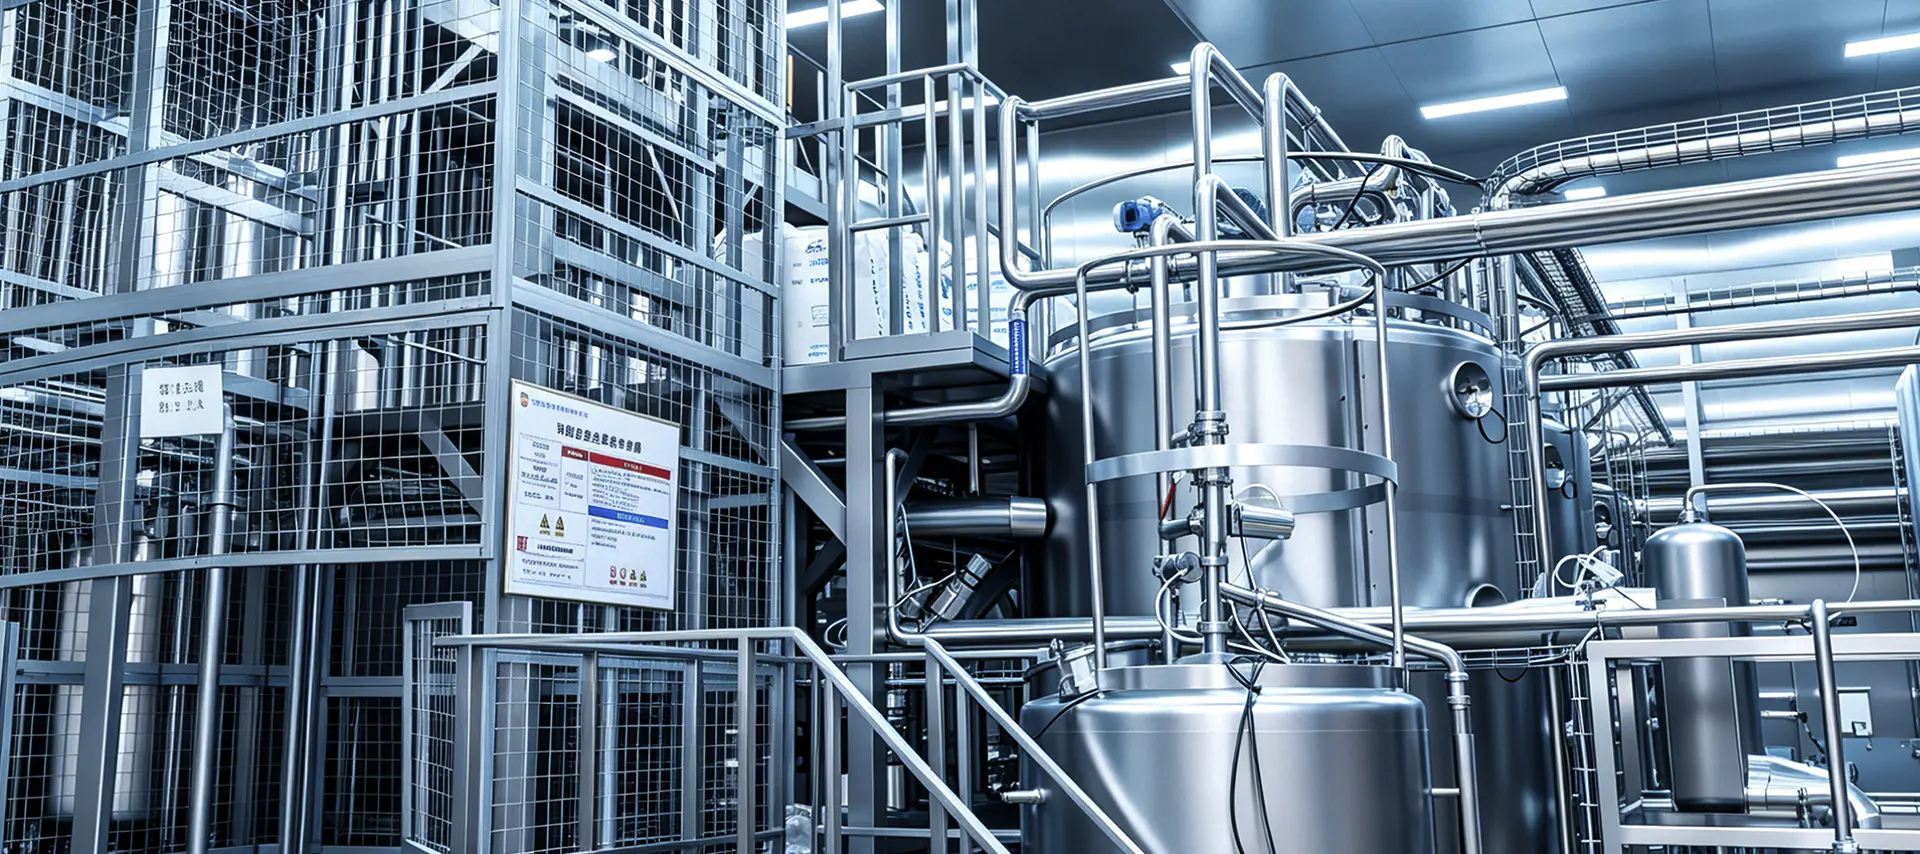
A 10 000 l/h pasztőrözött tejsort tervező tejüzem papíron egyszerűnek tűnő döntés előtt áll: melegítse fel a nyerstejet 72 °C-ra, tartsa 15 másodpercig, hűtse le és töltse meg. A gyakorlatban a pasztőröző csak annyira megbízható, mint a hozzá kapcsolódó nyerstejtároló, derítő, szabványosítás, homogenizálás, töltő, tisztító rendszerek. A pasztőrözött tejgyártó gépsor tehát legjobban egyetlen folyamatos higiéniai áramlásként értendő, nem pedig egyetlen gépként.
A vásárlók számára fontos következtetés a következő: Az eltarthatóság, az élelmiszerbiztonság és az íz még azelőtt eldöntésre kerül, hogy a tej elérné a pasztőrözőt, majd azután, hogy elhagyja a tartócsőből . A magas baktériumszámú nyerstej lerövidíti az eltarthatóságot, még akkor is, ha a pasztőröző tökéletesen működik. Ha nem higiénikus környezetben tölti be, akkor a teljesen pasztőrözött terméket újra szennyezi. A tisztítási hibák néhány gyártási cikluson belül mindent visszavonnak. Tehát a sort rendszerként kell értékelni, a tartályos átvételtől a csomagolt termékig.
Minden pasztőrözött tej gyártósor egy validált idő-hőmérséklet kombináció köré épül. A nemzetközi tejipari gyakorlatban a leggyakoribb hivatkozás az 72 °C-on 15 másodpercig magas hőmérsékletű rövid idejű (HTST) pasztőrözésként ismert. Ez a kezelés elpusztítja az olyan vegetatív kórokozókat, mint a Salmonella, Listeria és E. coli, miközben csak korlátozott mértékben károsítja a tej táplálkozási és érzékszervi minőségét.
| módszer | Hőmérséklet | Tartási idő | Tipikus alkalmazás |
|---|---|---|---|
| LTLT (kötegelt) | 63 °C | 30 perc | Kis vagy kézműves kötetek |
| HTST | 72 °C | 15 s | Szabványos folyékony tej a legtöbb növényben |
| Magasabb hő, rövidebb idő | 89 °C | 1,0 s | Meghosszabbított eltarthatósági idő hűtve |
| UHT | 135-150 °C | 2-5 s | Környezeti stabil tej |
A tartási idő ugyanolyan fontos, mint a hőmérséklet. A HTST-vezetékben a tartócsőnek elég hosszúnak kell lennie ahhoz, hogy minden tejszemcsét legalább 15 másodpercig 72 °C-on tartson a maximális tervezett áramlási sebesség mellett. A tartócső mögött elhelyezkedő áramlásterelő szelep automatikusan visszaküldi az alulmelegített tejet a kiegyenlítő tartályba. A hőmérséklet-érzékelők, a rögzítő műszerek és az elválasztó szelepek ezért nem választható tartozékok; ők jelentik a vonal biztonsági gerincét. Az ellenőrzést általában a foszfatáz teszttel végzik, mivel az alkalikus foszfatáz enzim inaktiválódik pasztőrözési körülmények között.
A szabványos vonal felosztható előkészítésre, hőkezelésre, töltésre és tisztításra. Minden lépésben a kapacitás, a termékjellemzők és a higiéniai követelmények alapján kiválasztott berendezéseket használnak.
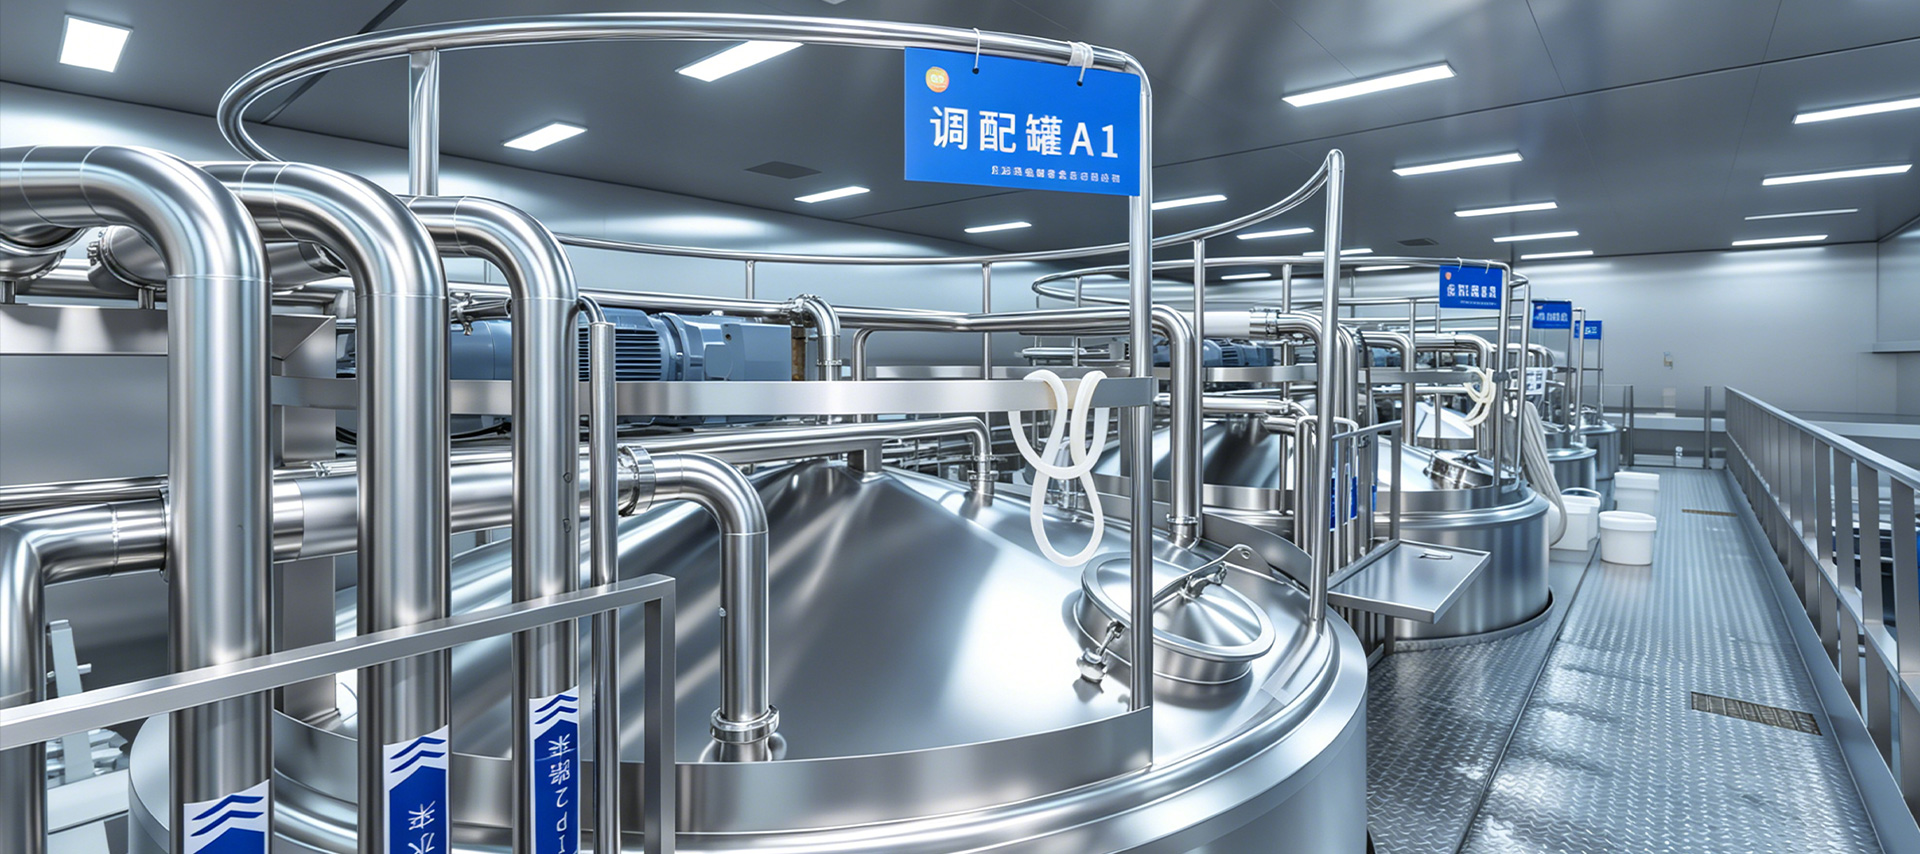
A tartályos tejet szűrővel, áramlásmérővel és lemezhűtővel ellátott fogadóállomáson keresztül fogadják, majd 4 °C alatti hőmérsékleten tárolják a baktériumok növekedésének korlátozása érdekében. A tárolókapacitásnak legalább egy vagy két töltési műszakot le kell fednie. A kétrétegű szigetelt tárolótartály stabilan tartja a tej hőmérsékletét és védi a környezeti hőtől. A nagy üzemek gyakran kültéri silótartályokat használnak az építési költségek csökkentése érdekében, míg a kisebb tejüzemek jellemzően szigetelt beltéri tartályokat választanak gyengéd keveréssel.
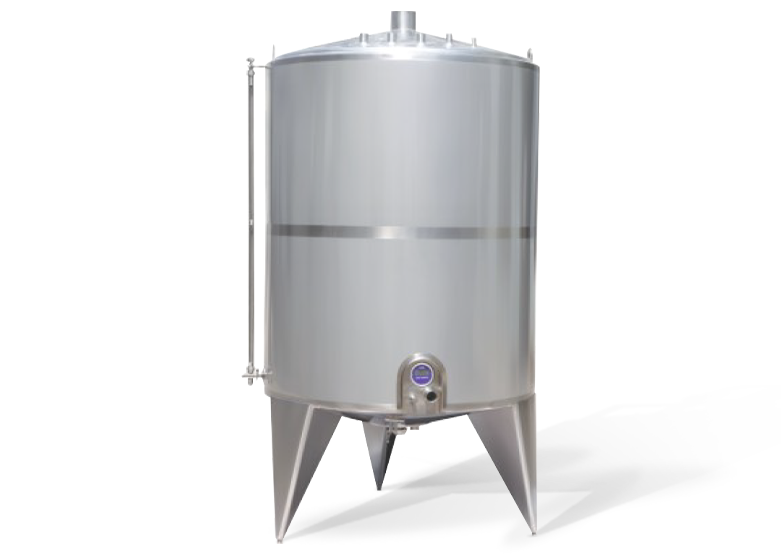 Kétrétegű szigetelt tartály beszállítók, egyedi gyár, gyártók - Sanghaj A Yi Yang Fluid Tech kétrétegű szigetelt tartály beszállító, testreszabott kétrétegű szigetelt tartálygyár és gyártó Kínában, F... Termék megtekintése →
A szabványosítás a zsírtartalmat a címkére nyomtatott értékhez igazítja. Az in-line szabványosítás centrifugális szeparátort használ a sovány tej és tejszín előállítására, amelyeket kiszámított arányban kombinálnak. A homogenizálás tipikusan 150-200 bar nyomáson, kétfokozatú homogenizátorban történik, csökkentve a zsírgömbök méretét, így a krém nem válik szét, és a szájban sima érzet marad.
A sor szíve a lemezes hőcserélő csúszda regenerációra, fűtésre, tartásra és hűtésre készült. A regenerációs szakaszban a forró pasztőrözött tej felmelegíti a bejövő hideg tejet, és visszanyeri az energia 90-95%-át, csökkentve a gőz és a hűtött víz igényét. A termék ezután belép a fűtőrészbe, áthalad a tartócsövön, és töltés előtt 2–4 °C-ra hűtik. Áramlásterelő szelep védi a folyamatot: ha a hőmérséklet a beállított érték alá csökken, a szelep visszatereli a terméket újrafeldolgozásra.
 Hőcserélő csúszótalpak beszállítói, egyedi gyár, gyártók - Shanghai Yi Yang A Yi Yang Fluid Tech hőcserélő csúszótalp beszállító, testreszabott hőcserélő csúszótalp gyár és gyártó Kínában, a funkció leírása... Termék megtekintése →
A pasztőrözött tejet hidegen töltik, ezért a töltőhelyiségnek minimálisra kell csökkentenie a levegőben terjedő szennyeződést. A tasakok, palackok és kartonok töltőanyagai eltérő higiéniai követelményeket támasztanak. Sok üzemben teljesen automatikus gáztalanító gép található a töltés előtt, hogy eltávolítsa az oldott levegőt, ami csökkenti az oxidációt és javítja az íz stabilitását. Minden gyártási futás után a nyerstejtartályoktól a töltőfúvókákig a teljes vonalat megtisztítják automatizált CIP tisztítórendszer berendezés , lúgos és savas oldatok keringtetése meghatározott hőmérsékleten és áramlási sebességgel. CIP nélkül a fehérje- és zsírmaradványok gyorsan olyan biofilmeket képeznek, amelyeket egyetlen fertőtlenítő sem tud teljesen elérni.
 CIP tisztítórendszerek beszállítói, egyedi gyár, gyártók - Shangh A Yi Yang Fluid Tech a CIP tisztítórendszerek beszállítói, a testreszabott CIP tisztítórendszer-felszerelések gyára és gyártói a Ch... Termék megtekintése →
Az egyes alkatrészek kiválasztása a projektnek csak a fele. A vonal csak akkor működik szabványosan, ha a körülötte lévő tervezés megfelelő.
A vonalkapacitást a napi teljesítményből és az üzemórákból kell kiszámítani, 10-20%-os gyakorlati pufferrel. A napi 12 órában üzemelő 10 000 l/h-s vonal körülbelül 120 000 litert termel naponta; ha ugyanazon a vonalon a későbbiekben 180 000 litert kell termelni, akkor a tervezésnek meg kell változnia, nem csak a menetrenden. A közüzemi tervezés ugyanolyan kritikus: gőz a fűtéshez és CIP-hez, hűtött víz a hűtéshez, sűrített levegő a szelepekhez és töltőgépekhez, valamint elektromos kapacitás a szivattyúkhoz és homogenizátorokhoz. Sok projekt késése egy alulméretezett gőzkazánból vagy az elégtelen hűtött víz áramlásából ered.
A modern vonalak PLC- és HMI-vezérlést használnak receptkezeléssel, automatikus pasztörizálás-vezérléssel, trendrögzítéssel és riasztási naplókkal. A pasztőrözött tej esetében, ahol néhány fok vagy másodperc dönt a biztonságról, az adatrögzítés a megfelelés része. A nyilvántartásoknak ellenőrizhetőnek és exportálhatónak kell lenniük a minőségügyi csoportok és a hatósági ellenőrzések számára. Egy szállító, aki biztosítja kulcsrakész tervezés és projekt megvalósítás tervezésénél fogva egységesen tartja az automatizálást, a csővezetékeket és a közműveket, ami csökkenti az integrációs kockázatokat a helyszínen.
Minden tejipari vállalat kulcsfontosságú döntése, hogy pasztőrözött tejet, UHT tejet vagy mindkettőt állítson-e elő. A pasztőrözött tejnek 4 °C alatt kell maradnia a tejüzemtől a fogyasztóig, és jellemzően 7–15 nap eltarthatóságot biztosít; friss íze a megbízható hűtőlánccal rendelkező piacok kedvelt termékévé teszi. A UHT tejgyártó sor 2-5 másodpercig 135–150 °C-ra melegíti a tejet, és aszeptikusan tölti fel, így több hónapos eltarthatóságot biztosít magasabb energiaköltség mellett. Sok üzem mindkét vonalat telepíti, és megosztja az előkészítő és tisztító rendszereket, miközben a hőkezelési részlegeket elkülönítve tartja.
A beszállító kiválasztásának legmegbízhatóbb módja annak értékelése, hogyan kezelik a folyamatérvényesítést, a higiénikus tervezést és az értékesítés utáni támogatást. Megrendelés előtt legalább a következőket kérje:
A 316L-es rozsdamentes acél anyagtanúsítványai, a hegesztési ellenőrzési jegyzőkönyvek és a felületkezelési előírások határozzák meg, hogy a vezeték mennyire lesz tisztítható. A dokumentáció nem papírmunka; ez a bizonyíték arra, hogy a sor megfelel a szükséges rönkcsökkentésnek és az eltarthatósági időtartamnak. Egy erős mérnöki csapattal rendelkező beszállító hozzáigazíthatja a vonalat a nyerstej minőségéhez, a zsír szabványosítási stratégiájához és a helyi szabályozási követelményekhez.
A pasztőrözött tejsor gyakran több műszakban üzemel, így a pótalkatrészek és a gyors szerviz az üzemeltetési költségek részét képezik. Ellenőrizze a lemezek, tömítések, szivattyúk és vezérlőelemek szállítási idejét, és érdeklődjön az üzembe helyezésről és a kezelői képzésről. A szállító műszaki szolgáltatási kötelezettségvállalása jobban befolyásolja az üzemidőt, mint a berendezés kezdeti ára.
Ha a szabványok világosak és a berendezés meghatározott, a fennmaradó kockázat főként az integrációban rejlik. Az a beszállító, aki a teljes vonalat tervezi, gyártja és megbízza, csökkentheti az interfészek számát és lerövidítheti a projekt idővonalát. Az árajánlatok összehasonlításakor tekintse át a teljes pasztőrözött tej gyártósor terjedelem, ideértve a folyamattervezést, a berendezések szállítását, telepítését és üzembe helyezését, hogy megbizonyosodjon arról, hogy az idézett egy működő rendszer, nem pedig gépek gyűjteménye.

Elérhetőségek
Production Address: No. 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: 603. szoba, 57. épület, 260. Maoyuan Road, Fengxian kerület, Sanghaj
TEL: 86-18221904658
E-mail: [email protected]
Gyors link
Kérjen egyedi árajánlatot Valami különlegesre van szüksége? Itt vagyunk, hogy segítsünk.