Az UHT-feldolgozást egy egyszerű paraméterkészlet határozza meg: a tejet 135–150 °C-ra melegítik, 2–5 másodpercig ott tartják, majd gyorsan lehűtik környezeti hőmérsékletre. Az eredmény egy kereskedelmileg steril termék, amely felbontatlanul szobahőmérsékleten 6-12 hónapig tárolható, szemben a HTST pasztőrözött tejre jellemző 7-15 napos hűtési idővel. Ez az egyetlen különbség megváltoztatja a tejüzem teljes logikáját, beleértve az elosztási sugarat, a csomagolási formát, a raktári feltételeket és a hideglánc-függőséget.
A hőmérsékleti paraméterek azonban csak az eredményt írják le, a költségeket nem. Az UHT fázis Maillard-reakciókat vált ki, amelyek enyhe főtt ízt, részleges tiamin- és C-vitamin-veszteséget, valamint tejsavófehérje-denaturációt okoznak, amelynek súlyossága a teljes melegítési, tartási és hűtési görbe alakjától függ. A lassú melegítés fokozza a barnulást; az elégtelen hűtés meghosszabbítja a hőhatást. A jól megtervezett UHT-sor tehát nem annyit jelent, hogy elérjük a célhőmérsékletet, hanem azt, hogy minden csepp tej ugyanolyan kompakt hőtörténettel rendelkezzen, miközben átfolyik a rendszeren.
A közvetlen UHT rendszerek közvetlenül a termékbe fecskendezik be a kulináris gőzt, rendkívül gyors hőmérséklet-emelkedést és minimális hőterhelést érve el, ami olyan termékekhez illik, ahol az ízek megőrzése a prioritás. A közvetlen rendszerek azonban kiváló minőségű gőzt, összetett nyomáskiegyenlítő vezérlést és magasabb kezdeti beruházást igényelnek. A közvetett rendszerek lemezes vagy csőszerű hőcserélőkön keresztül továbbítják a hőt, 90% feletti hővisszanyerést érve el, miközben intuitívabb vezérlést és egyszerűbb CIP-programokat kínálnak. A nagyon nagy fehértejüzemek kivételével a legtöbb UHT-vezeték közvetett fűtésre épül.
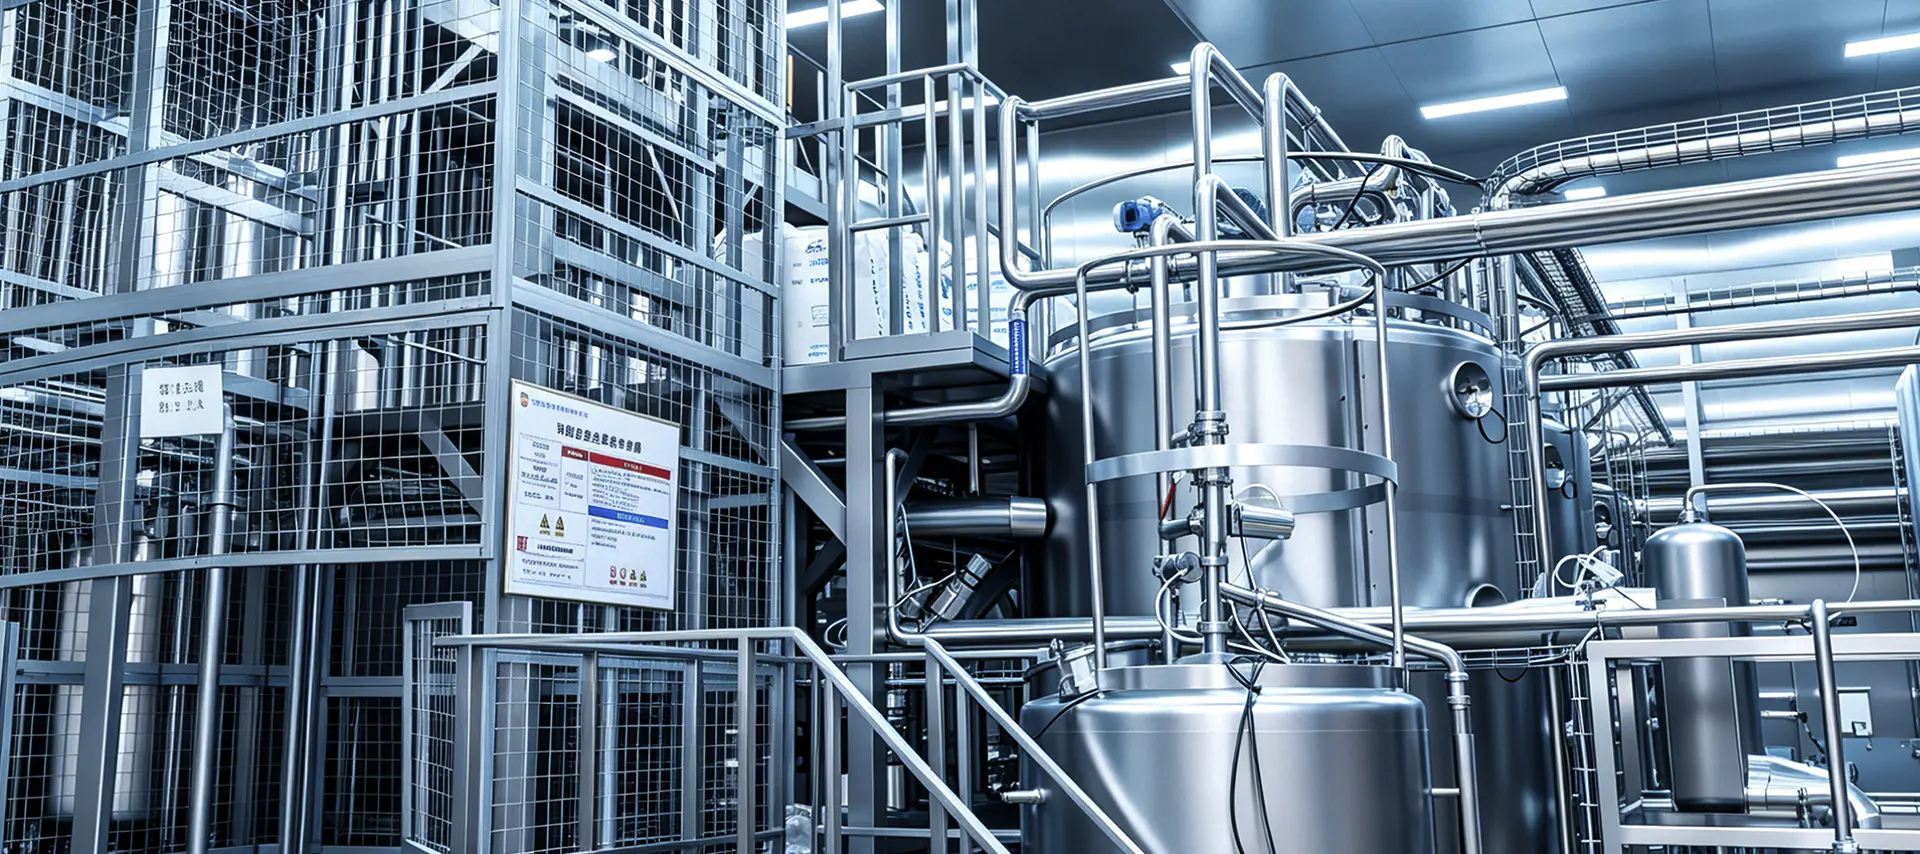
Közvetett konfigurációban az előmelegítés, a végső fűtés és a hűtés ugyanazon hőátadó modulon belül történik. A csomag tervezési minősége közvetlenül befolyásolja a fűtési hatékonyságot, a szennyeződési arányt és az energiafogyasztást. Éppen ezért a berendezés értékelése nem állhat meg a maximális sterilizálási hőmérsékletnél, hanem a gyakorlati regenerációs sebességre, a nyomásesésre és a tisztíthatóságra kell összpontosítani. hőcserélő csúszda valós termelési körülmények között.
 Hőcserélő csúszótalpak beszállítói, egyedi gyár, gyártók - Shanghai Yi Yang A Yi Yang Fluid Tech hőcserélő csúszótalp beszállító, testreszabott hőcserélő csúszótalpgyár és gyártó Kínában, a funkció leírása... Termék megtekintése →
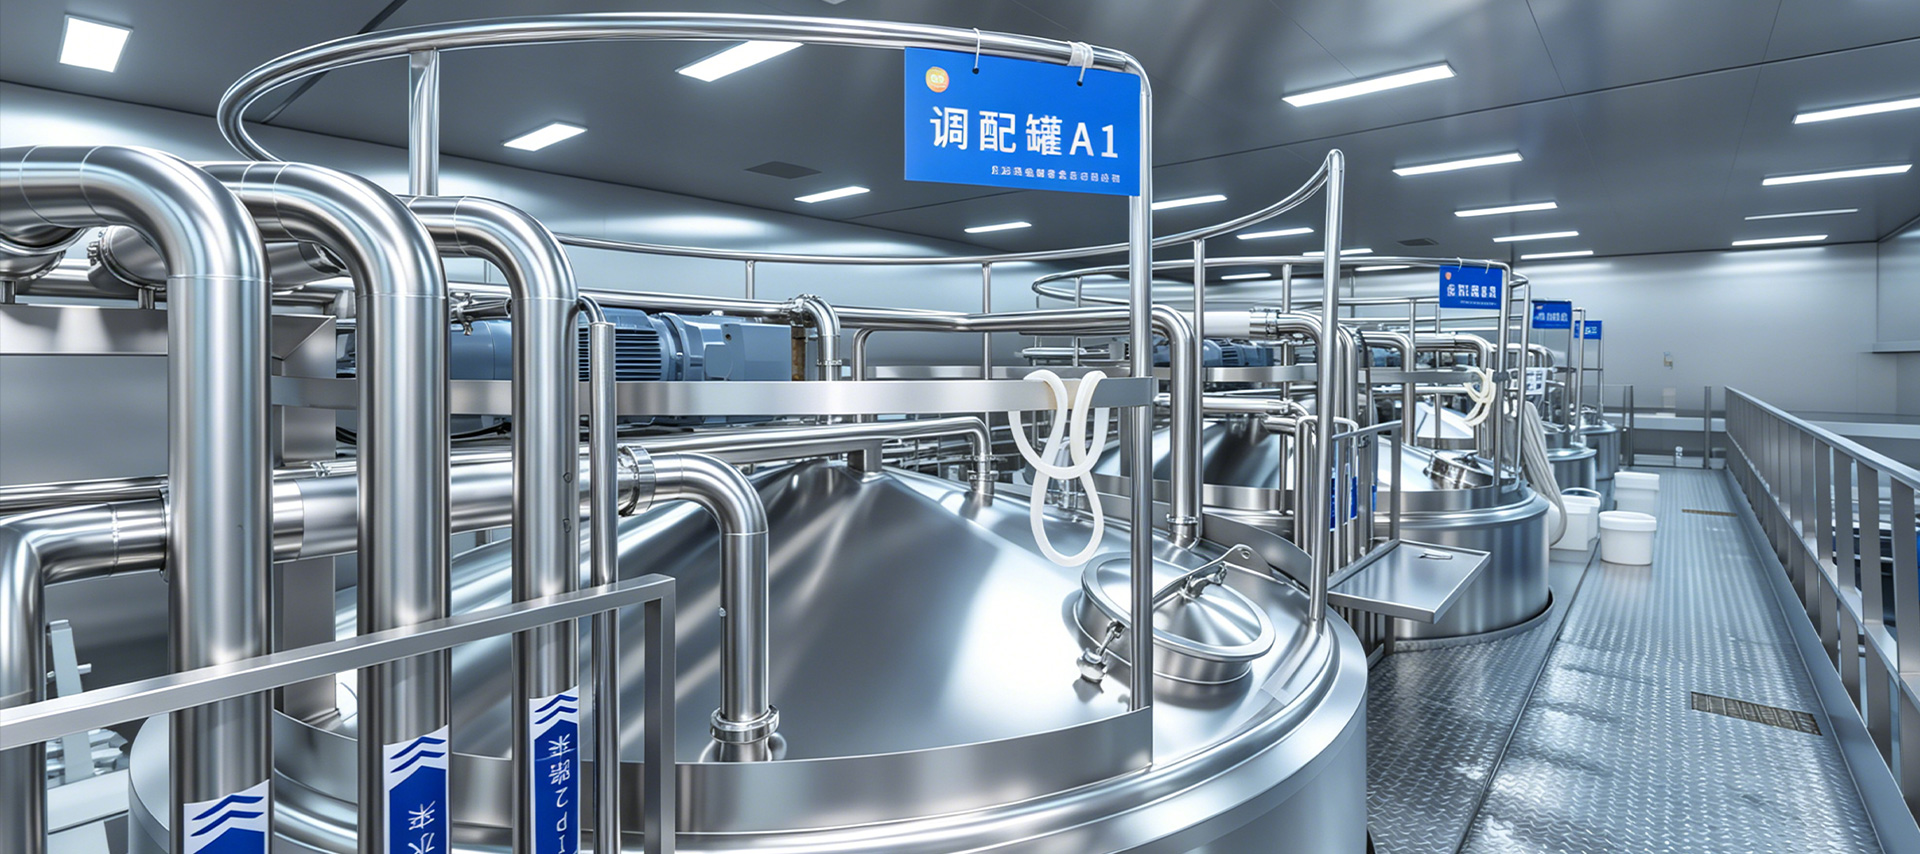
Az UHT vonal nem töltőanyaggal kombinált sterilizáló. Ez egy összefüggő folyamatszakasz sorozata, ahol az egyes lépések kimeneti minősége határozza meg a következő lépés stabilitását. A teljes sor általában a következő modulokat tartalmazza:
Sok üzem az UHT-szakaszra összpontosítja a figyelmét, de a valódi kapacitáskorlát általában az upstreamben van. Ha a nyerstejben magas a kezdeti mikrobák száma, a hőálló enzimek túlélik az UHT kezelést, és a tárolás során tovább bontják a zsírt és a fehérjét, ami a töltés után hetekkel koagulációhoz vagy mellékízekhez vezet. A megfelelő szűrés, gáztalanítás és szabványosítás csökkenti a sterilizátor terheit, és korlátozza a lerakódásokat a hőátadó felületeken.
A homogenizátor elhelyezése ugyanúgy számít. Ha az UHT-kezelés előtt homogenizálják, a zsírgömbök kisebb viszkozitásúak, és csökken a sterilizáló szennyeződési hajlama. A rosszul meghatározott homogenizátor, például elégtelen nyomással vagy rossz tömítéssel, zsírlerakódást okoz a sterilizálás után, és ez a hiba sokkal jobban láthatóvá válik, ha a terméket a hűtőláncon kívül tartják.
Az UHT szakasz a folyamat szíve. A tejet gyorsan a beállított hőmérsékletre melegítjük, egy tartócsövön átengedjük a szükséges tartózkodási időn keresztül, majd lehűtjük 80°C alá. Ha a hőmérséklet az alsó folyamathatár alá esik, egy áramlásterelő szelepnek automatikusan át kell irányítania az alulsterilizált terméket, hogy az soha ne érje el a töltési szakaszt.
Ez a funkció nem csak magától a sterilizátortól függ, hanem a műszerektől, a szelepsoroktól és a vezérlési logikától is. Értékelés sterilizáló rendszer berendezései ezért alaposabban meg kell vizsgálni a tartócső tervezési tartalékát, a hőátadási hatékonyságot, az érzékelő válaszidejét és az elterelő rendszer megbízhatóságát. Ezek a részletek határozzák meg, hogy a vonal meg tudja-e tartani a kereskedelmi sterilitást változó nyerstej-körülmények között.
 Sterilizációs rendszer berendezések beszállítói, egyedi gyár, gyártók - Shangh A Yi Yang Fluid Tech sterilizálórendszer-beszállítók, testreszabott sterilizálórendszer-berendezések gyárai és gyártói a Ch... Termék megtekintése →
A gáztalanítás szerepe az UHT-vezetékeknél könnyen alábecsülhető. A nyerstejben lévő oldott oxigén felgyorsítja a zsírok oxidációját, és állott ízeket hoz létre, míg a magával ragadó levegő megzavarja az áramlásmérőket és a töltési pontosságot. A gáztalanító egység enyhén megemeli a tej hőmérsékletét a gáz oldhatóságának csökkentése érdekében, majd vákuumot alkalmaz a levegő és az illékony aromavegyületek egy részének eltávolítására, javítva a végtermék ízstabilitását.
Megfelelően megtervezett vezetékben az UHT szakasz előtti és utáni túlfeszültség elnyeli a töltőanyag szakaszos start-stop viselkedését. E puffer nélkül a töltési megszakítások közvetlenül megzavarják az áramlási sebességet és a sterilizátorban való tartási időt, olyan rejtett változékonyságot hozva létre, amelyet egyetlen vezérlőkör sem tud teljes mértékben korrigálni.
A vonalválasztást reális kapacitás- és terméktervvel kell kezdeni, nem a gépek listájával. A fűtési mód, a hőcserélő terület, a puffertartály térfogata és a töltési sebesség csak a kapacitás tartományának rögzítése után lehet koherens módon egyeztetni. Az alábbi táblázat a tipikus referenciatartományokat mutatja.
| Kapacitás | Tipikus fűtési mód | Megfontolások |
|---|---|---|
| 1000-3000 l/h | Közvetett lemezes hőcserélő | Kompakt elrendezés, alacsonyabb energiaigény, a regionális ellátáshoz megfelelő |
| 3000–6000 l/h | Közvetett vagy gőz infúzió | Nagyobb puffertartályokat és nagyobb hatékonyságú CIP ciklusokat igényel |
| 6.000–12.000 L/h | Gőz infúziós vagy vegyes rendszerek | Teljes automatizálás, hővisszanyerés, folyamatos töltéskoordináció |
A nyerstej minősége kemény határt szab az UHT eltarthatóságának. A projekttervezés során a szállítónak egyértelmű adatokat kell kapnia a mikrobaszámról, a szomatikus sejtszámról és a fehérje hőstabilitásáról, mivel ezek az értékek határozzák meg a sterilizálási hőmérséklet és a homogenizálási nyomás megválasztását. A gyenge fehérje-hőstabilitású tej hajlamos gyorsan beszennyezni a fűtőfelületeket, lerövidítve a folyamatos üzemidőt és megnövelve a tisztítási ciklusok számát.
A hazai kínai piacon az UHT tejet főként aszeptikus tégla és párna formátumba csomagolják környezeti elosztás céljából. Amikor a vonalat Délkelet-Ázsiába, a Közel-Keletre vagy Afrikába tervezik exportálni, előzetesen át kell tekinteni a töltőanyag kompatibilitását, a csomagolási formát és a raktári feltételeket. Ha ugyanazon a vonalon ízesített tejet vagy tejitalokat is kezelnek, a CIP-szekvenciát úgy kell megtervezni, hogy megakadályozza a termékváltoztatások közötti keresztszennyeződést.
Egy olyan üzem számára, amely csak a helyi piacot szolgálja ki, és nincs környezeti elosztási igénye, egy egyszerűbb pasztőrözött tej gyártósor gyakran az ésszerűbb tőkeválasztás. Az UHT technológia gazdasági értéke csak akkor jelenik meg, ha a hosszú eltarthatóság és a szobahőmérsékletű logisztika része az üzleti modellnek.
Az UHT üzemek leállásának legbeláthatatlanabb oka a hőátadó felületek elszennyeződése. A tejfehérjék és kalciumsók lerakódnak a forró falra, fokozatosan csökkentve a hőátadás hatékonyságát és növelve a nyomásesést, amíg a rendszer tisztítási leállítást nem igényel. A szennyeződés ellenőrzésének gyakorlati módja az előmelegítési hőmérséklet, az áramlási sebesség és a nyerstej összetétele, nem pedig a tisztítási intervallum lerövidítése. A jól megtervezett hőcserélő elég alacsonyan tartja a fal és a folyadék közötti hőmérséklet-különbséget ahhoz, hogy lassítsa a lerakódást.
Az UHT vezetéknél a legnagyobb minőségi kockázat nem a sterilizátor belsejében, hanem az alatt van. Az aszeptikus tartály szellőzőnyílásai, a töltőlevegő-rendszerek és a csőcsatlakozások tömítései mind lehetővé teszik a már steril termék újraszennyeződését. Mivel ez a fajta hiba általában csak több hetes tárolás után jelentkezik, a kivizsgálás költséges és gyakran nagy tételek selejtezését igényli. A megelőzés az aszeptikus szakasz kialakításától és minden tömítőelem fegyelmezett karbantartásától függ.
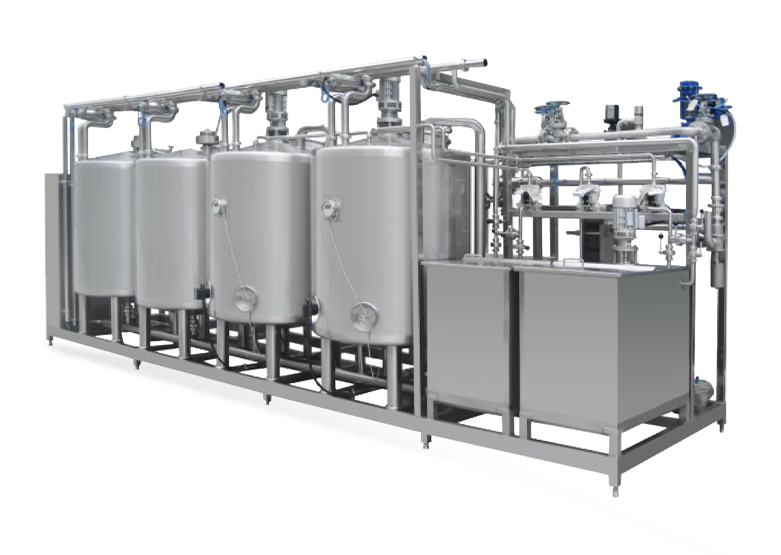
A rendszeres tisztítás az alapvető ellenintézkedés mind a szennyeződés, mind az újraszennyeződés ellen. A teljes CIP program lefedi a lúgos és savas mosási fázisokat, valamint a végső öblítést, és kifejezetten a tartócsövön keresztül kell biztosítania a szükséges áramlási sebességet és hőmérsékletet. Egy megfelelő méretű CIP tisztító rendszer csökkenti a kézi szétszerelés szükségességét és csökkenti az emberi hiba lehetőségét.
 CIP tisztítórendszerek beszállítói, egyedi gyár, gyártók - Shangh A Yi Yang Fluid Tech a CIP tisztítórendszerek beszállítói, a testreszabott CIP tisztítórendszer-felszerelések gyára és gyártói a Ch... Termék megtekintése →
A CIP-paraméterek megfelelő felszerelés mellett is ellenőrzést és folyamatos optimalizálást igényelnek a helyszíni körülmények alapján. A műszaki szerviz támogatás a beszállító az üzembe helyezést követően, beleértve a tisztítási ellenőrzést, a hibadiagnosztikát és a kezelői képzést, gyakran különbséget tesz a megbízhatóan működő és a névleges teljesítményét soha nem érő vonal között.
A vásárlók természetesen összehasonlítják a sterilizátorok és töltőanyagok árait és márkáit, de a gépek körüli mérnöki tervezés határozza meg, hogy az üzem ténylegesen teljesít-e. A tartályok méretezését, a cső lejtését, a szivattyúválasztást, a hővisszanyerő hálózatokat, az automatizálási logikát és a CIP csőhálózatot egyetlen rendszerként kell kiegyensúlyozni. A teljes körű integrációs tapasztalattal rendelkező beszállító a folyamatfolyam számításából indul ki, majd kiválasztja az ehhez az áramláshoz illeszkedő berendezést, ahelyett, hogy különböző forrásokból származó egyedi gépeket szerelne össze.
Ez az oka annak folyamat- és mérnöki tervezés a képességnek ugyanolyan súllyal kell lennie a szállító értékelésében, mint a hardver árának. Az UHT vonalak nagy beruházási ráfordítást igényelnek, és a telepítés után kevés helyet hagynak a módosításra. A folyamattervezésnek, a berendezések összehangolásának, a tisztítási ellenőrzésnek és az értékesítés utáni támogatásnak egyenlő prioritás biztosítása fontosabb, mint egyetlen gép legalacsonyabb áráról alkudni.

Elérhetőségek
Production Address: No. 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: 603. szoba, 57. épület, 260. Maoyuan Road, Fengxian kerület, Sanghaj
TEL: 86-18221904658
E-mail: [email protected]
Gyors link
Kérjen egyedi árajánlatot Valami különlegesre van szüksége? Itt vagyunk, hogy segítsünk.