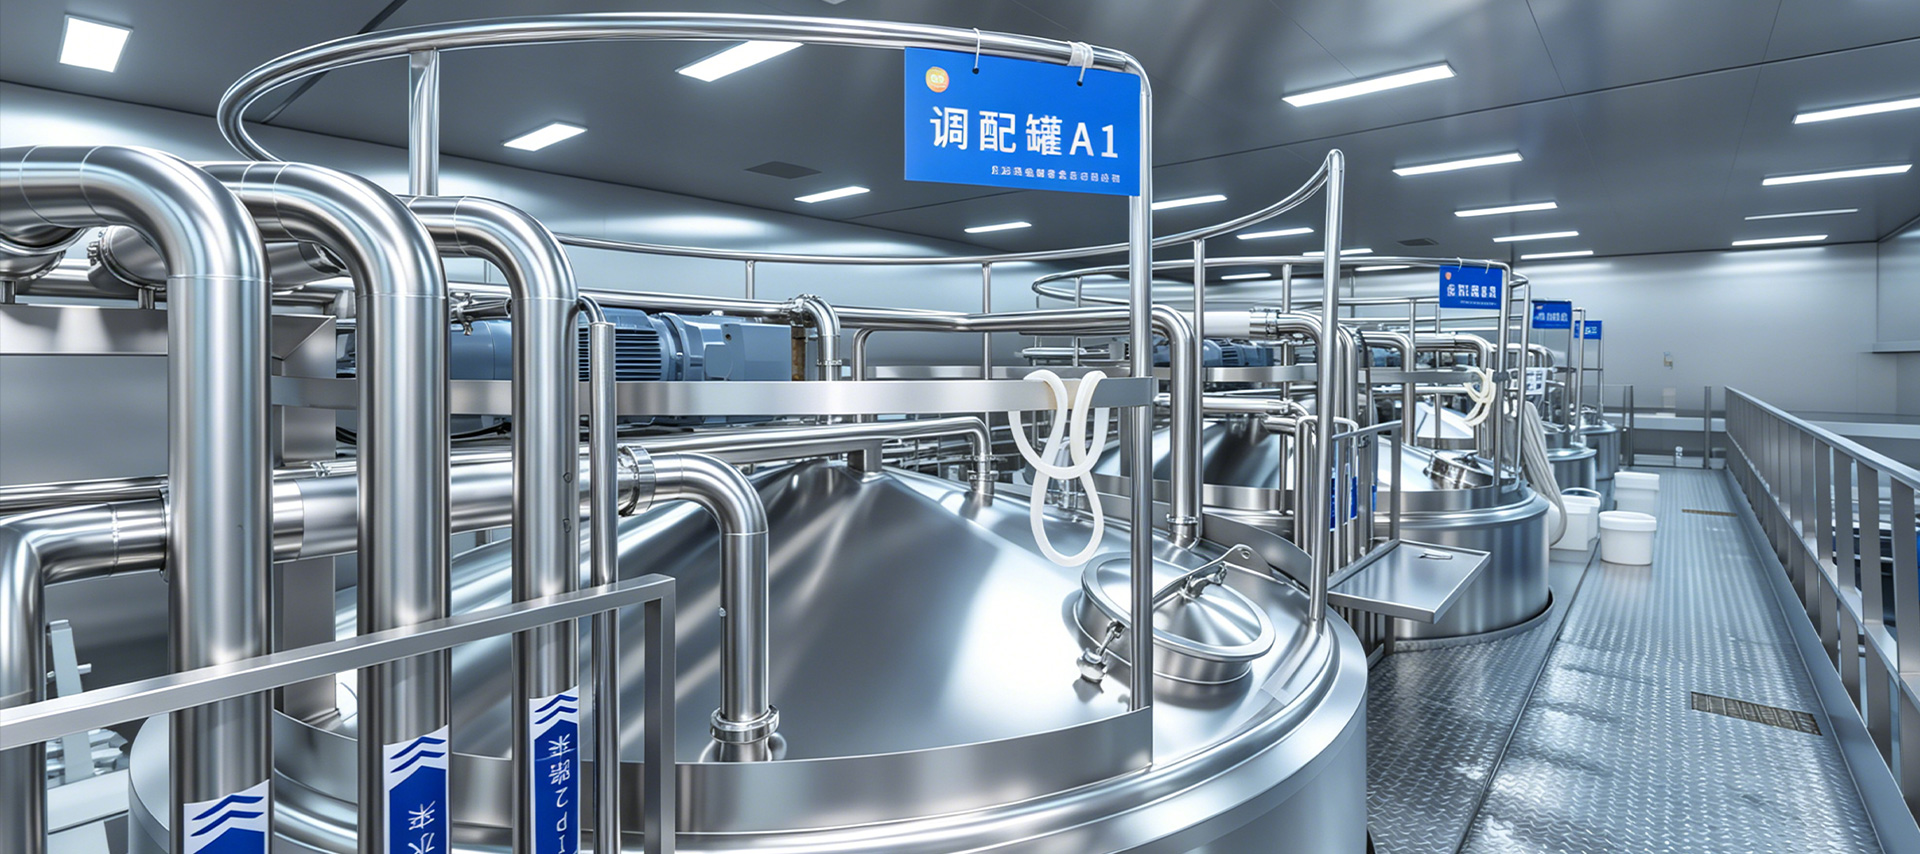
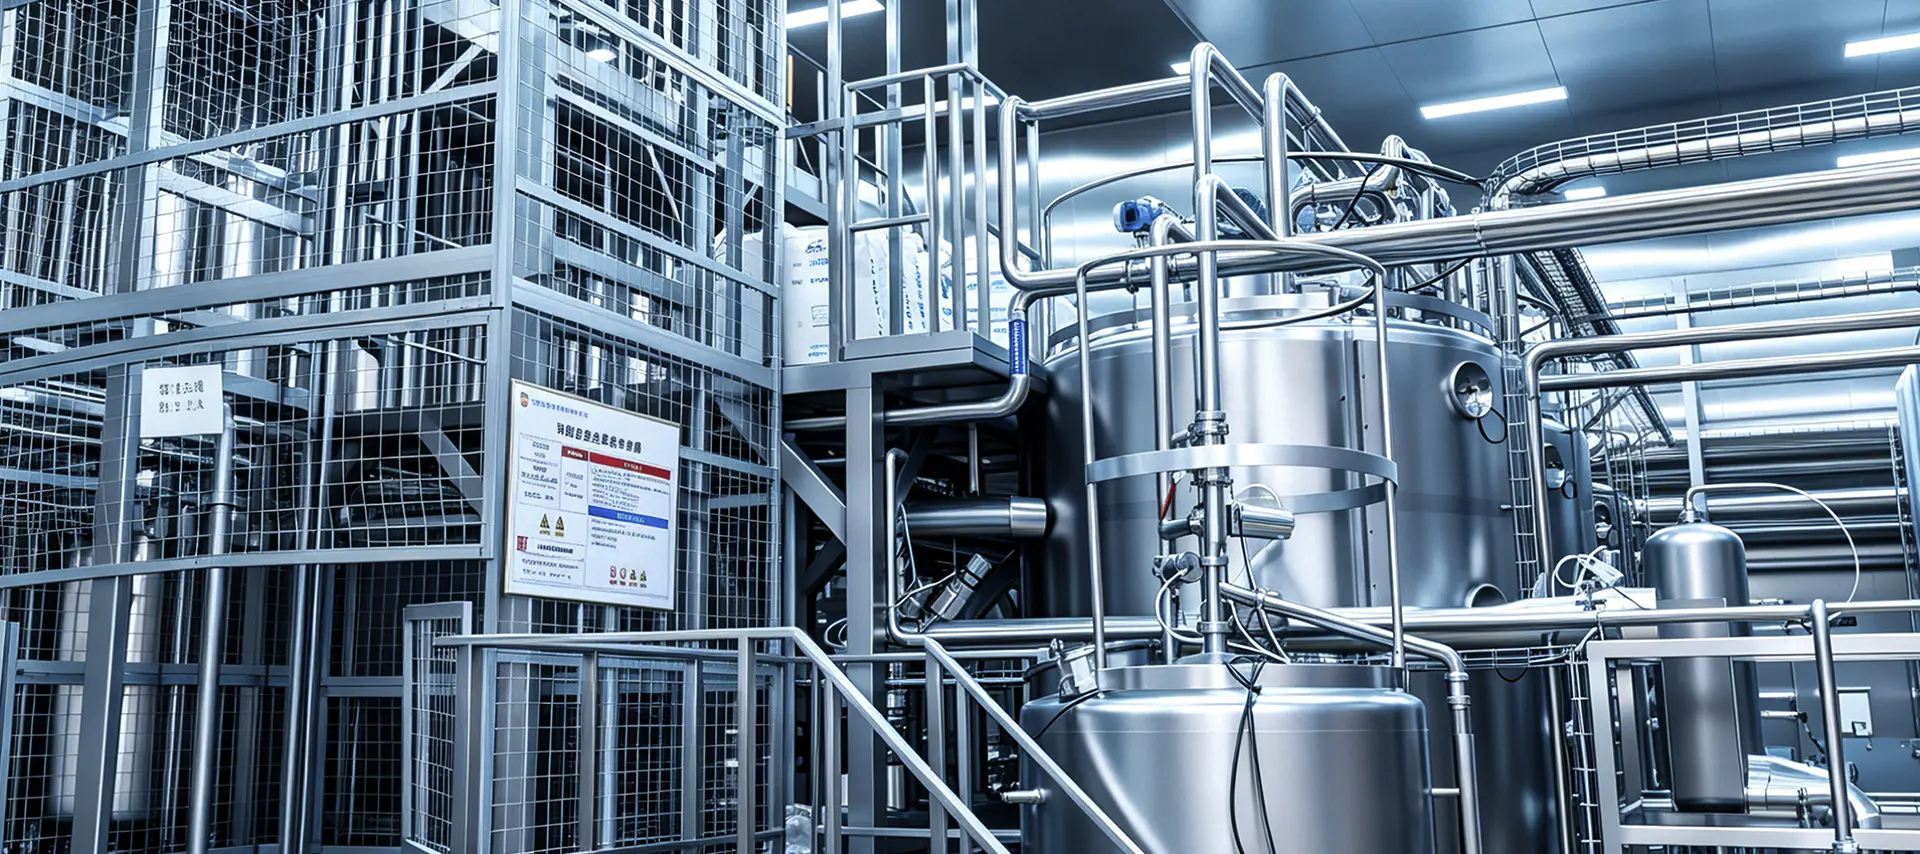
A tejfeldolgozás drámai fejlődésen ment keresztül az elmúlt néhány évtizedben. A mai tejipari gyártósorok már nem egyszerű szakaszos feldolgozási beállítások – ezek olyan erősen integrált rendszerek, amelyek egyetlen folyamatos munkafolyamat alatt egyesítik a hőkezelést, a steril csomagolást, az erjesztésszabályozást és a hideglánc-kezelést. A tejtermékgyártók számára az egyes szegmensek szerkezetének és funkcióinak megértése egy komplett tejfeldolgozó soron belül nemcsak a termékminőség megőrzése, hanem a működési hatékonyság, a szabályozási megfelelés és a hosszú távú jövedelmezőség elérése érdekében is elengedhetetlen.
Az ultramagas hőmérsékletű (UHT) feldolgozás az egyik legszélesebb körben használt technológia a globális tejiparban. Az UHT tejgyártó sor 135°C és 150°C közötti hőmérsékletre melegíti fel a tejet 2-4 másodpercig, hatékonyan eltávolítva az összes kórokozó és romlást okozó mikroorganizmust. Ez lehetővé teszi, hogy a végtermék akár 12 hónapig is eltartható maradjon hűtés nélkül – ez jelentős előny az exportpiacokon és a fejletlen hűtőláncokkal rendelkező régiókban.
Az UHT sorozat kulcsfontosságú berendezései egy kiegyensúlyozó tartály, légtelenítő egység, homogenizátor, cső- vagy lemezes hőcserélő és aszeptikus töltőgép. Mindegyik összetevő kritikus szerepet játszik. A homogenizátor csökkenti a zsírgömbök méretét, hogy megakadályozza a tejszín szétválását, míg az aszeptikus töltőanyag biztosítja, hogy a sterilizált tejet steril környezetben csomagolják, kiküszöbölve a feldolgozás utáni szennyeződés kockázatát. Az általánosan használt csomagolási formátumok közé tartoznak a Tetra Pak kartondobozok, a HDPE palackok és az aszeptikus tasakok.
Az UHT-feldolgozás egyik gyakori kihívása a szennyeződés – a hővel denaturált fehérjék és kalcium-foszfát lerakódások a hőcserélő felületein. Ennek megoldására a modern UHT-rendszerek Clean-In-Place (CIP) rendszerekkel vannak felszerelve, amelyek minden gyártási folyamat után automatikusan körbevezetik a tisztítószereket a berendezésen, így fenntartják a hőhatékonyságot és csökkentik az állásidőt.
Az UHT-tejjel ellentétben a pasztőrözött tejet alacsonyabb hőmérsékleten kezelik – jellemzően 72°C-on 15 másodpercig a HTST (High Temperature Short Time) módszerrel –, ami kiküszöböli a káros baktériumokat, miközben megőrzi a tej természetes ízét, tápanyag-profilját és bioaktív vegyületeit. A pasztőrözött tejet le kell hűteni, és általában 7-21 nap eltarthatósága van, a csomagolástól és a pasztőrözés utáni kezeléstől függően.
A komplett pasztőrözött tejgyártó sor nyerstej-befogadó és -tároló tartályokat, pasztőrözéshez és hűtéshez szükséges lemezes hőcserélőt, homogenizátort, szabványosító egységet (zsírtartalom-szabályozáshoz) és töltőgépet tartalmaz. A szabványosítási egység különösen fontos a nagyüzemi műveleteknél, mivel lehetővé teszi a gyártók számára, hogy következetesen megfeleljenek az olyan zsírtartalomra vonatkozó előírásoknak, mint a teljes tej (3,5%), a félzsíros (1,5–1,8%) vagy a fölözött (kevesebb, mint 0,5%).
A hőmérséklet-figyelés kritikus ellenőrzési pont a pasztőrözött tejsor egészében. Az automatizált érzékelők folyamatosan rögzítik és naplózzák a hőmérsékletet a feldolgozás minden szakaszában. Ha a hőmérséklet a tartócsőnél a szükséges küszöb alá esik, egy elvezető szelep automatikusan átirányítja a tejet újrafeldolgozásra – egy beépített biztonsági mechanizmus, amely megakadályozza, hogy az alulfeldolgozott termék elérje a töltőt.
Minden tejtermék minősége végső soron a forrásnál kezdődik: a tejtermelő gazdaságban. A jól megtervezett tejkamra – más néven fejőház vagy fejőhelyiség – a tejtermelő sor első lépcsője, és közvetlen hatással van a nyerstej mikrobaterhelésére és szomatikus sejtszámára. A rosszul karbantartott tejtermékek olyan szennyeződést okozhatnak, amelyet még a későbbi hőkezeléssel is nehéz megszüntetni.
A modern tehenészet tejtermei automata fejőrendszerekkel (AMS), ömlesztett tej hűtőtartályokkal, soros szűrőegységekkel és CIP tisztítórendszerekkel vannak felszerelve. Az ömlesztett tej hűtőtartálya gyorsan lehűti a nyers tejet a tehén testhőmérsékletéről (~38°C) 4°C alá a fejést követő két órán belül – ez a kritikus ablak a baktériumok elszaporodásának korlátozásához. A tejkamra egészében a rozsdamentes acél szerkezet gondoskodik a higiénikus felületekről, amelyek könnyen tisztíthatók és ellenállnak a korróziónak.
A gazdaságszintű tejkamrában megfigyelt fő teljesítménymutatók a következők:
A magas színvonalú üzemi szintű infrastruktúrába való befektetés nem opcionális – ez az előfeltétele a biztonságos, prémium tejtermékek előállításának a sorban.
A joghurt előállítása teljesen más megközelítést igényel, mint a folyékony tejfeldolgozás. A joghurt fermentációs gyártósora magában foglalja a mikrobiális aktivitás gondos ellenőrzését, hogy a tej laktózt tejsavvá alakítsa, ami csökkenti a pH-t és a tejfehérjék gélesedését okozza. Az eredmény egy jellegzetes csípős ízű és sűrű állagú termék. A vonal jellemzően kötött joghurtot (a végső tartályban erjesztve), kevert joghurtot (tartályban erjesztve, majd keverve) vagy iható joghurtot állít elő, amelyek mindegyikéhez más-más felszerelési konfiguráció szükséges.
A joghurt fermentációs gyártósorának alapvető lépései a következők:
| lépés | Folyamat | Kulcsparaméter |
| 1 | A tej szabványosítása és keverése | Zsír és fehérje tartalom |
| 2 | Homogenizálás | 150-200 bar nyomás |
| 3 | Hőkezelés | 90-95°C-on 5 percig |
| 4 | Hűtés és indítókultúra beoltás | 42-44°C oltási hőmérséklet |
| 5 | Erjedés | Cél pH 4,2–4,6 |
| 6 | Hűtés és töltés | 20°C alá töltés előtt |
Az alkalmazott starter kultúra – jellemzően a kombinációja Streptococcus thermophilus and Lactobacillus delbrueckii subsp. bulgaricus — pontosan adagolni kell, és a megfelelő hőmérsékleten kell hozzáadni az állandó fermentációs tevékenység biztosítása érdekében. Az automata pH-ellenőrzés a fermentációs tartályokban lehetővé teszi a kezelők számára, hogy pontosan a kívánt savasság elérésekor leállítsák az erjesztést, megakadályozva a túlsavasodást, amely túlzottan savanyú terméket eredményezne.
Egy versenyképes tejüzem nem üzemelteti az egyes gyártósorokat elszigetelten. A modern tejfeldolgozó üzemek UHT-, pasztőrözési, farm fogadó- és fermentációs soraikat egy központi SCADA (Supervisory Control and Data Acquisition) rendszeren keresztül integrálják. Ez lehetővé teszi az üzemvezetők számára a valós idejű folyamatadatok figyelését, az anomáliák észlelését, a CIP-ciklusok ütemezését és a termelési jelentések készítését – mindezt egyetlen vezérlőfelületről.
Az automatizálás az energiahatékonyságban is kritikus szerepet játszik. A pasztőröző és az UHT vonalak hővisszanyerő rendszerei a fűtésre felhasznált hőenergia akár 94%-át is visszanyerhetik, drámaian csökkentve a gőzfogyasztást. A szivattyúk és kompresszorok változtatható frekvenciájú hajtásai tovább csökkentik az áramfogyasztást. A fenntarthatósági tanúsítványokat megcélzó vagy az üzemeltetési költségek csökkentését célzó létesítmények esetében ezek a beruházások általában két-három éven belül megtérülnek.
A nyomon követhetőség egy másik olyan terület, ahol az integráció mérhető értéket biztosít. Azáltal, hogy összekapcsolják a mezőgazdasági tejbevitelről a feldolgozáson, csomagoláson és elosztáson keresztül a tételek nyilvántartását, a tejtermékgyártók gyorsan és pontosan reagálhatnak az élelmiszerbiztonsági eseményekre – napok helyett percek alatt elkülöníthetik az érintett terméktételeket. A nyomon követhetőség ilyen szintjét egyre inkább megkövetelik a kiskereskedők és a szabályozó szervek a kulcsfontosságú piacokon.
A gyártósorok megfelelő kombinációjának kiválasztása több tényezőtől függ: a megcélzott termékösszetételtől, a napi feldolgozási kapacitástól, a piac földrajzi elhelyezkedésétől, a rendelkezésre álló infrastruktúrától és a tőkeköltségvetéstől. A helyi friss piacokat kiszolgáló kis regionális tejüzemek előnyben részesíthetik a pasztőrözött tejsort joghurterjesztő egységgel. Ezzel szemben egy nagy, exportorientált feldolgozó jelentős beruházásokat fog befektetni az UHT kapacitásba és az aszeptikus csomagolási technológiába.
A berendezések beszállítóinak értékelésekor a vevőknek a kezdeti vételáron túl kell tekinteniük, és meg kell vizsgálniuk a teljes birtoklási költséget – beleértve az energiafogyasztást, a pótalkatrészek elérhetőségét, az értékesítés utáni szolgáltatás lefedettségét és a szállító hasonló méretű telepítésekkel kapcsolatos múltját. A teljes üzembe helyezés előtti kísérleti méretű tesztelés szintén megelőzheti a költséges hibákat, különösen új termékkategóriák vagy szokatlan nyerstej-összetételek esetén.
Végső soron egy jól konfigurált tejipari gyártósor nem csak egy tőkeeszköz – ez a tejtermékmárka működési gerince. A technológia, az elrendezés és a folyamatszabályozás a kezdetektől fogva meghatározza a termék minőségét, a termelés üzemidejét és a kapacitás bővíthetőségét a piaci kereslet növekedésével.

Elérhetőségek
Production Address: No. 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: 603. szoba, 57. épület, 260. Maoyuan Road, Fengxian kerület, Sanghaj
TEL: 86-18221904658
E-mail: [email protected]
Gyors link
Kérjen egyedi árajánlatot Valami különlegesre van szüksége? Itt vagyunk, hogy segítsünk.