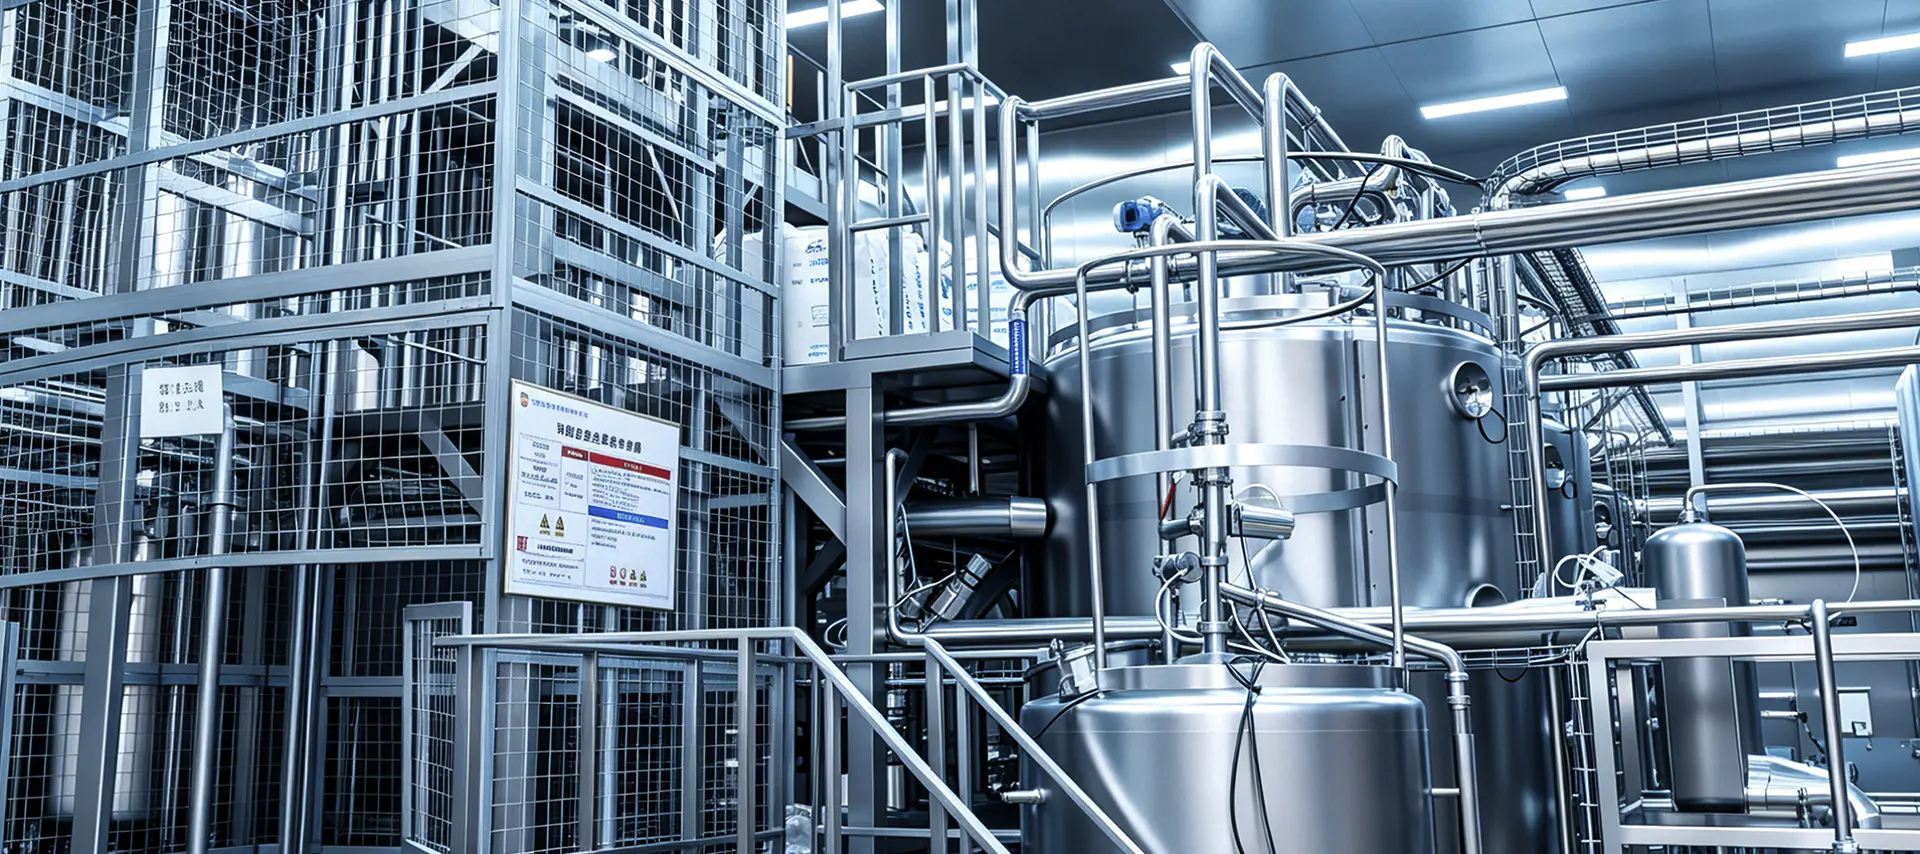
A teaitalok kereskedelmi gyártása sokkal többet foglal magában, mint egy kanna tea lefőzése és palackba zárása. A teljesen integrált teaital-feldolgozó gyártósor egyesíti az összetevők precíz kezelését, a hőkezelést, a steril töltést és az automatizált csomagolást egy folyamatos, nagy teljesítményű rendszerben. Legyen szó ivásra kész (RTD) zöld teáról, tejes fekete teáról vagy gyógynövény infúziókról, a mögöttes gyártási logika egy strukturált műveletsort követ. Az egyes szakaszok megértése segít a gyártóknak azonosítani a hatékonysági hiányosságokat, biztosítani az élelmiszer-biztonsági megfelelést, és növelni a teljesítményt a termékminőség feláldozása nélkül.
Minden gyártási folyamat a nyersanyagfelvétellel kezdődik. A száraz tealeveleket, növényi kivonatokat, édesítőszereket, adalékanyagokat és vizet fogadják, és megvizsgálják a megállapított minőségi előírásoknak megfelelően. A laza leveles bemenetek esetében a nedvességtartalmat, a részecskeméretet és a mikrobiális terhelést értékelik, mielőtt az anyagok a feldolgozási padlóba kerülnének. A vízkezelés ugyanilyen fontos, mivel a csap- vagy kútvizet fordított ozmózisos (RO) szűréssel és ionmentesítéssel kell tisztítani, hogy eltávolítsák a klórt, a nehézfémeket és az oldott szilárd anyagokat, amelyek egyébként megváltoztatnák az ízt és a stabilitást.
A száraz összetevőket általában szabályozott klímával rendelkező silókban vagy lezárt szemetesekben tárolják, hogy megakadályozzák a csomósodást és a szennyeződést. A folyékony összetevőket, például koncentrált növényi kivonatokat vagy ízesítőanyagokat, rozsdamentes acél tartályokban, keverőrendszerrel tartják. Az előkezelési szakasz meghatározza a minőségi alapvonalat minden lefelé irányuló termékhez, így a beszállítói minősítés és a beérkező ellenőrzés nem megtárgyalható lépések bármely jól irányított vonalon.
Az extrakciós szakasz a tea nyersanyagait koncentrált folyékony bázissá alakítja. Az ipari teakivonó rendszerek jellemzően két kategóriába sorolhatók: melegvizes extrakció és hidegfőzés. A forró vizes extrakció során a teafajtától függően 75°C és 95°C közötti hőmérsékletet alkalmaznak a katechinek, koffein, teanin és aromás vegyületek feloldására, szabályozott érintkezési időn belül. A hidegfőző rendszerek 20°C alatti hőmérsékleten működnek hosszabb ideig, így lágyabb ízprofilt adnak, alacsonyabb keserűséggel, de hosszabb ciklusidőt és nagyobb tartálykapacitást igényelnek.
Az alábbi táblázat összefoglalja az elterjedt teatípusok szabványos működési tartományait folyamatos meleg extrakciós rendszerben:
| Tea típusa | Extrakciós hőmérséklet (°C) | Kapcsolattartási idő (perc) | Tea-víz arány |
| Zöld Tea | 75–80 | 3–6 | 1:80-tól 1:100-ig |
| Fekete tea | 88–95 | 4–8 | 1:60-tól 1:80-ig |
| Oolong tea | 82–88 | 4–7 | 1:70-től 1:90-ig |
| Gyógynövény infúzió | 90–95 | 5–10 | 1:50 és 1:70 között |
Az extrakció után a folyadék egy szűrési szakaszon megy keresztül, amely eltávolítja az elhasznált leveleket és a lebegő szilárd anyagokat. Általában folyamatos szalagpréseket, centrifugákat vagy lemezes és keretes szűrőket használnak, majd egy másodlagos mikroszűrő membránt alkalmaznak a kereskedelmi forgalomban lévő palackozott teáktól elvárt tisztaság elérése érdekében.
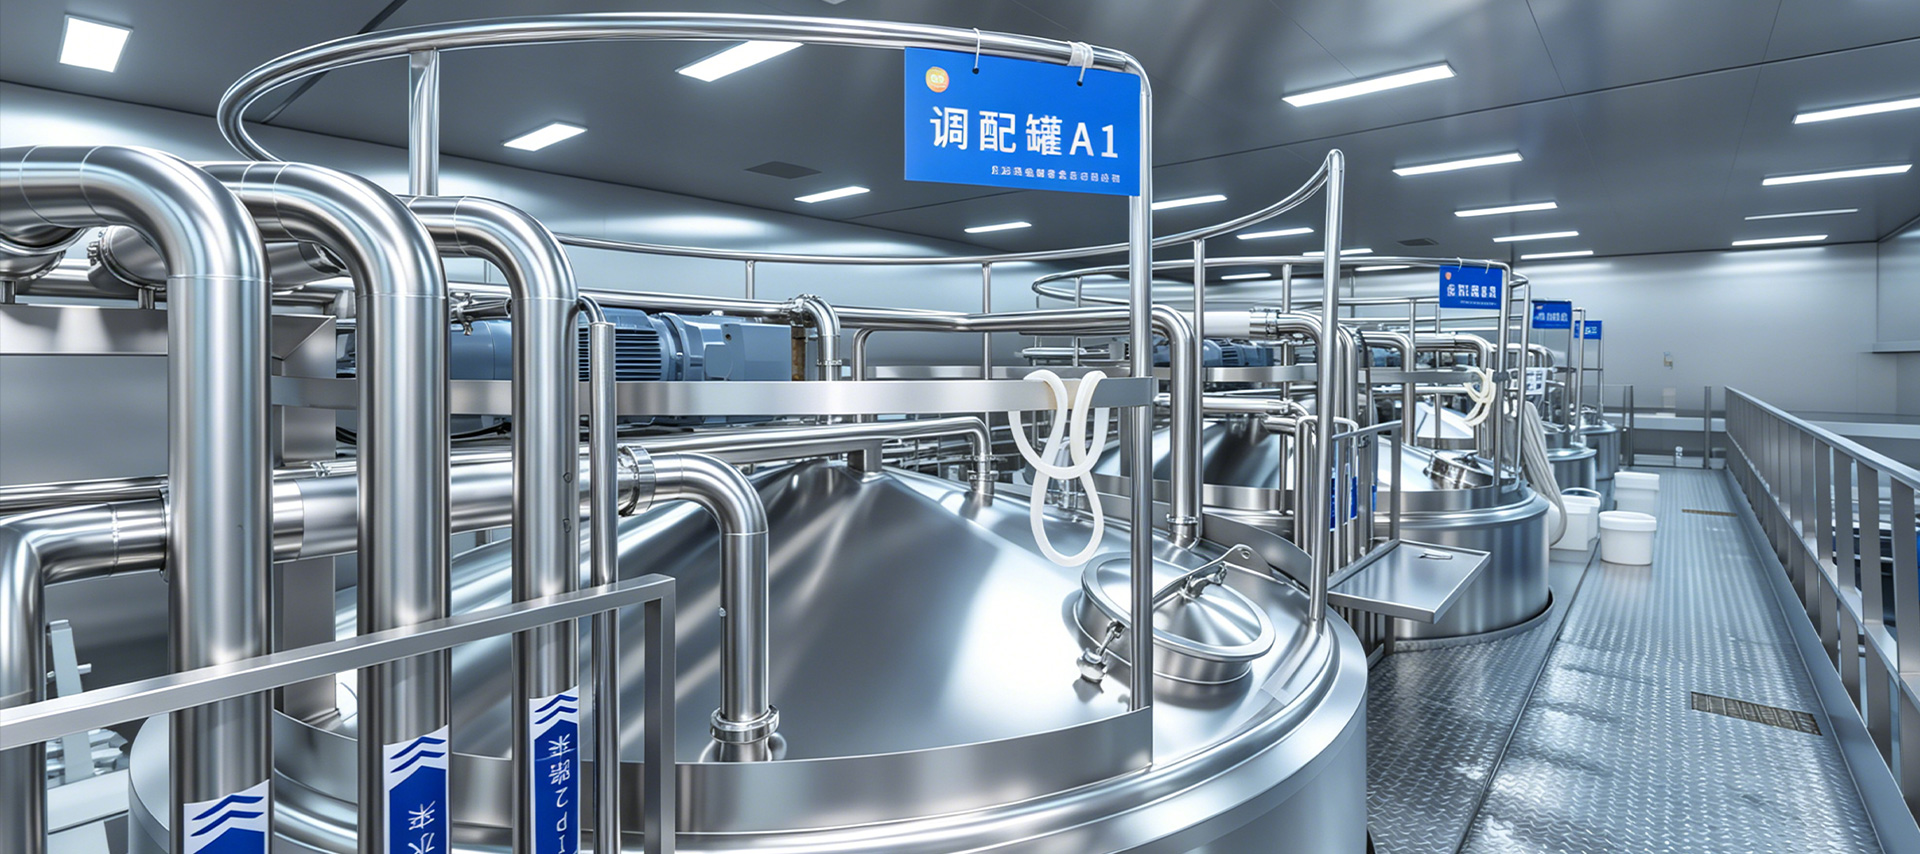
Az alaptea folyadék elkészítése után egy keverőtartályba kerül, ahol édesítőszereket, savakat, stabilizátorokat, vitaminokat vagy ízesítőket adnak hozzá a termék képletének megfelelően. Az automatizált adagolórendszerek áramlásmérőket és mérőcellákat használnak annak biztosítására, hogy az egyes összetevőket szűk tűréshatárokon belül adják hozzá. A tejes tea változatok esetében emulgeáló berendezést használnak a zsírtartalmú tejtermékek vagy növényi alapú összetevők egyenletes eloszlatására a folyékony mátrixban.
A szabványosítás magában foglalja a brix (cukortartalom), a pH és a Brix-sav arány beállítását a cél érzékszervi profilnak megfelelően. A beépített refraktométerek és pH-érzékelők valós idejű visszacsatolást biztosítanak a vezérlőrendszernek, lehetővé téve az automatikus korrekciókat, mielőtt a termék hőfeldolgozásra kerülne. Ebben a szakaszban történik a tételek közötti konzisztencia munka nagy része, és ehhez szoros koordinációra van szükség a formulacsapat és a gyártási operátorok között.
A hőkezelés a legkritikusabb élelmiszerbiztonsági lépés a teaital-feldolgozó teljes gyártósoron. A csomagolás formátumától és a kívánt eltarthatóságtól függően két fő módszert alkalmazunk:
A két módszer közötti választás nemcsak a berendezések befektetését, hanem a végtermék ízprofilját is befolyásolja. Az UHT-kezelt teák magas hőmérsékleten a Maillard-reakciók miatt gyakran főtt ízt fejlesztenek ki, amit a formula módosításával vagy az ízelfedő anyagokkal kell kezelni.
A töltési szakasznak meg kell őriznie a termikus feldolgozás során kialakult sterilitást. Három töltési megközelítés szabványos az iparágban:
A töltési térfogat pontosságát beépített ellenőrző mérlegek vagy áramlásmérők ellenőrzik, az automata kilökőrendszerrel eltávolítják az alul- vagy túltöltött tartályokat, mielőtt azok elérnék a záróegységet.
Lezárás után a tartályok címkézőgépeken haladnak keresztül, amelyek nyomásérzékeny, zsugorhüvelyes vagy ragasztós címkéket helyeznek fel pontos regisztrációval. A nagy sebességű tintasugaras vagy lézeres kódolók közvetlenül a tartályokra vagy kupakokra nyomtatják a tételszámokat, a gyártási dátumokat és a minőségmegőrzési dátumot. A látásellenőrző rendszerek ellenőrzik a hiányzó címkéket, a ferde alkalmazást és az olvashatatlan kódokat, mielőtt a tárolóedények másodlagos csomagolásba kerülnének.
A másodlagos csomagolás magában foglalja az egyes tartályok gyűjtőcsomagolásokba csoportosítását, kartondobozokba helyezését vagy zsugorfóliába csomagolását. Az automatizált doboz-felszerelők, termékszállítók és dobozos csomagolók a szállítódobozokat az upstream töltőrendszerrel szinkronizált ütemben alakítják ki és töltik meg. A raklapozó robotok előre programozott mintákat követve halmozzák fel a ládákat a raklapokra, amelyek optimalizálják a rakomány stabilitását és a raktári halmozás hatékonyságát.
Modern teaital feldolgozó gyártósorok a minőség-ellenőrzést minden szakaszba be kell ágyazni, ahelyett, hogy kizárólag a sorvégi ellenőrzésre hagyatkozna. A kritikus ellenőrzési pontok közé tartozik az extrakciós hőmérséklet és idő, a szűrés utáni zavarosság, a keverési brix és pH, a termikus folyamat letalitása (F-érték vagy azzal egyenértékű log csökkenés), a töltési tömeg és a tömítés integritása. Ezen paraméterek mindegyikét a SCADA vagy a PLC rendszer naplózza, és a kötegelt nyomon követhetőség érdekében tárolja.
Az érzékszervi értékelő panelek szabványosított protokollok segítségével értékelik az egyes gyártási tételek ízét, színét és aromáját. A visszatartott minták mikrobiológiai vizsgálata megerősíti a sterilitást, mielőtt a termék kikerül a raktárból. Az exportpiacokon a további megfelelőségi ellenőrzések kiterjednek a nehézfém-határértékekre, a peszticid-szermaradványok szintjére a teainputban és a csomagolás kioldódási vizsgálatára.
A teaital-gyártó üzemben a vonal hatékonyságát nem csak az egyedi gép sebessége határozza meg, hanem az is, hogy az egyes szakaszok mennyire vannak integrálva. Az elszívás és a feltöltés közötti puffertartályok védelmet nyújtanak a felfelé irányuló késések ellen. Az automatizált CIP (Clean-in-Place) rendszerek a feldolgozási csővezetékeket maró-, sav- és öblítési szekvenciákon hajtják végre a gyártási folyamatok között, minimalizálva az állásidőt és csökkentve a keresztszennyeződés kockázatát. Az OEE (Overall Equipment Effectiveness) nyomon követése segít a műveleti csapatoknak külön-külön számszerűsíteni a rendelkezésre állási veszteségeket, a sebességveszteségeket és a minőségi veszteségeket, lehetővé téve a célzott fejlesztési tevékenységeket a széles körű kapacitásbővítések helyett.
A termikus kezelés, a töltési technológia és a tartályformátum megfelelő kombinációjának kiválasztása a projekt tervezési szakaszában korai szakaszban elkerüli a költséges későbbi utólagos felszereléseket. Az óránkénti 5000 palackról 30 000 palackra skálázó gyártók nemcsak a berendezés méretezési kihívásaival szembesülnek, hanem a CIP-szekvenálás, a közüzemi szolgáltatások és a minőségbiztosítási rendszer dokumentációjának változásaival is. A gyártósor integrált rendszerként való tervezése a kezdetektől az, ami elválasztja a fenntartható méretnövelést a reaktív problémamegoldástól.

Elérhetőségek
Production Address: No. 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: 603. szoba, 57. épület, 260. Maoyuan Road, Fengxian kerület, Sanghaj
TEL: 86-18221904658
E-mail: [email protected]
Gyors link
Kérjen egyedi árajánlatot Valami különlegesre van szüksége? Itt vagyunk, hogy segítsünk.