Oct 09, 2026
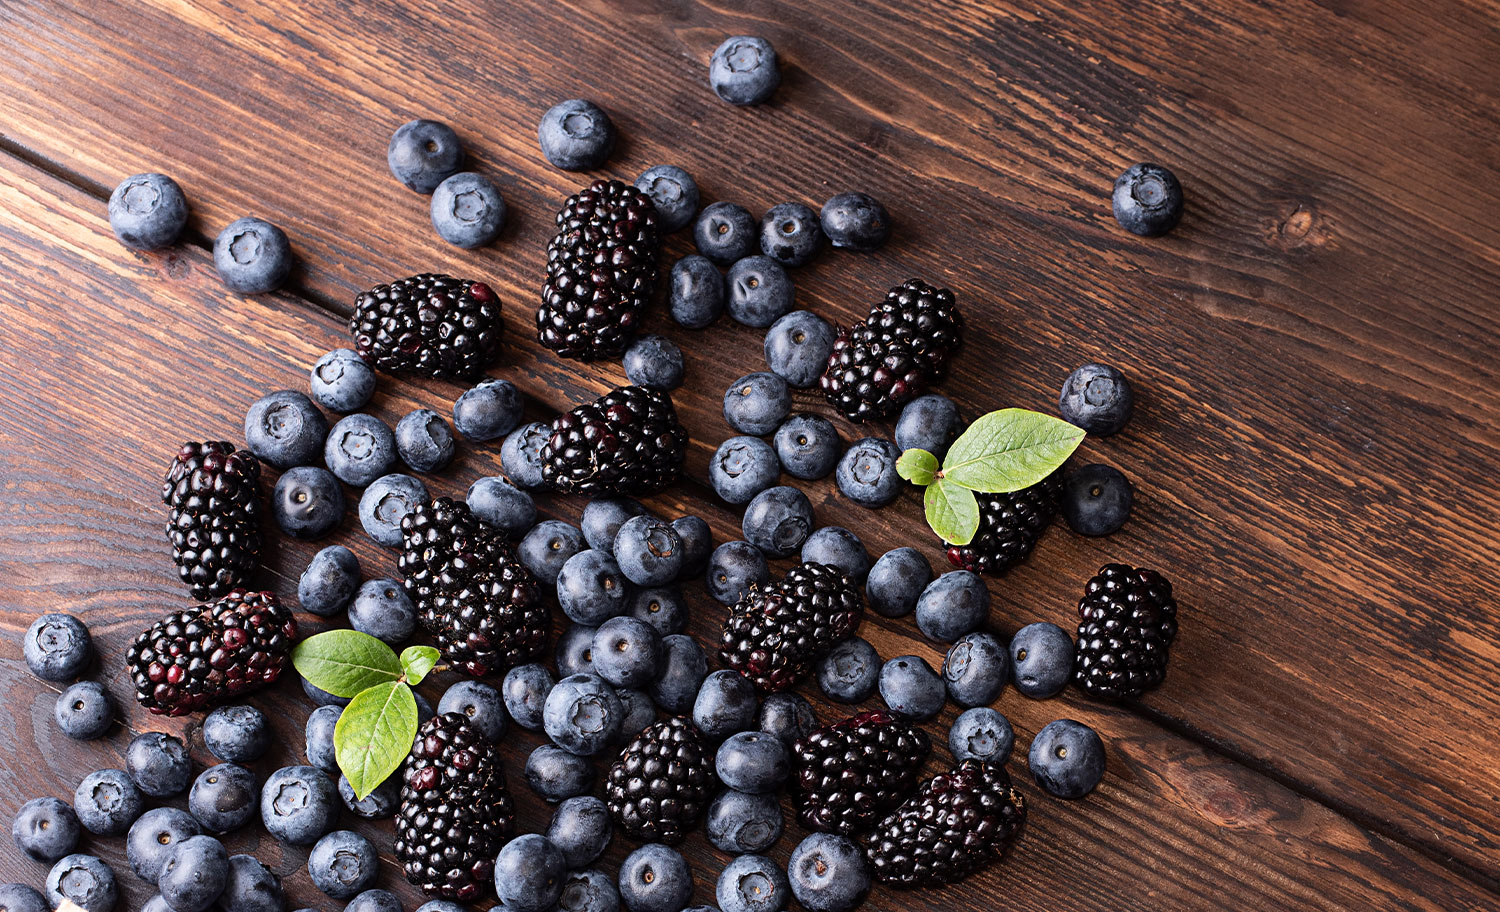
A bogyópüré-feldolgozó gyártósor alapvető céljának megértése A bogyópüré feldolgozó gyártósor A nyers bogyók, például eper, áfonya, málna és szeder sima, konzisztens pürévé alakítására szolgál, amely alkalmas italokhoz, joghurtokhoz, lekvárokhoz, pékáru töltelékekhez és bébiételekhez. Az eljárásnak meg kell őriznie az ízt, a színt és a tápértéket, miközben el kell távolítania a magvakat, a szárakat és a szennyeződéseket, amelyek befolyásolhatják a termék minőségét. Mivel a bogyók kényesek és nagyon romlandók, a gyártósoron a nyersanyagot gyorsan és higiénikusan kell átvinni a tisztítási, feldolgozási és tartósítási szakaszokon, hogy megakadályozzák a romlást és megőrizzék a frissességet. Ellentétben a keményebb gyümölcsök feldolgozósoraival, a bogyópüré rendszerek kíméletesebb kezelést igényelnek a túlzott zúzódás vagy oxidáció elkerülése érdekében, valamint finom szűrőrendszereket igényelnek a magvak eltávolításához anélkül, hogy a pépet és a természetes textúrát eltávolítanák. A folyamat egyes szakaszainak megértése segít a gyártóknak kiválasztani a megfelelő berendezéseket, és elkerülni a költséges hatástalanságokat. A bogyópüré előállítási folyamatának fő szakaszai A teljes bogyópüré gyártósor általában több szakaszt követ, amelyek mindegyike speciális gépeket igényel a termék biztonságának és konzisztenciájának biztosítása érdekében. Az alábbi táblázat felvázolja az elsődleges szakaszokat és azok funkcióját a teljes folyamaton belül. Színpad Funkció Közös felszerelés Válogatás és mosás Törmelékek, sérült bogyók és szennyeződések eltávolítása Buborékos mosógép, hengeres válogató Zúzás Bogyók lebontása pépszerű keverékké Zúzó-verőgép Enzimkezelés A pektin lebontása a jobb extrakció érdekében Enzimadagoló tartály Finomítás és vetés eltávolítása Magvak és bordák héjának előállítása finomítóHomogenizálás Egységes textúra és konzisztencia létrehozása Nagynyomású homogenizátor Pasztőrözés A káros mikroorganizmusok kiküszöbölése Tubuláris vagy lemezes pasztőröző Aszeptikus töltés Csomagpüré a sterilitás megőrzése mellett Aszeptikus bag-in-box vagy dob töltőanyag Ezen szakaszok mindegyike külön szerepet játszik abban, hogy a végtermék megfeleljen a biztonsági előírásoknak, miközben megőrzi a bogyópüré által értékelt színt, ízt és táplálkozási integritást. Az alapvető felszerelések részletes leírása Daráló-verőgépek A törő-verőgép gyakran az első nagyobb feldolgozó egység a mosás után. Finoman bontja szét a bogyókat, miközben elválasztja a nagyobb magvakat és a szárakat egy előzetes áthaladás során, csökkentve ezzel a későbbi finomító berendezés terhelését. Az állítható habverési sebesség lehetővé teszi a kezelő számára, hogy szabályozza a kezdeti pép állagát, ami azért fontos, mert a különböző bogyófajták keménysége és magmérete eltérő. Pulper-finisherek vetőmag eltávolításhoz A pépesítő gépek forgó lapátokat és finom hálószitákat használnak a magvak és héjak elkülönítésére a pürétől. A szitaméretek jellemzően 0,5 mm és 1,5 mm között mozognak a kívánt simaságtól függően, a finomabb szitákkal finomabb pürét állítanak elő, amely alkalmas italokhoz, míg a kissé durvább szitákat olyan termékekhez használják, mint például a lekvár, amelyeknek előnyösebb a textúrája. Homogenizátorok a textúra konzisztenciájáért A nagynyomású homogenizátorok lebontják a megmaradt részecskéket, így egyenletes, sima állagot hoznak létre, és megakadályozzák a szétválást a tárolás során. Ez a lépés különösen fontos a tej- vagy italgyártásban használt bogyópürék esetében, ahol az állag egységessége közvetlenül befolyásolja a fogyasztók termékminőségről alkotott véleményét. A termék minőségének megőrzése a feldolgozás során A bogyók különösen érzékenyek az oxidációra és a hőre, amelyek nem megfelelően kezelve mindkettő ronthatja a színt és a vitamintartalmat. A gyártóknak fokozott figyelmet kell fordítaniuk a következő gyakorlatokra, hogy a termék minőségét a teljes gyártósoron megőrizzék. Az oxidatív barnulás és a tápanyagvesztés csökkentése érdekében minimalizálja az aprítás és a pasztőrözés közötti időt. Lehetőség szerint zárt, oxigén-korlátozott rendszereket használjon a bogyók színéért felelős, érzékeny antocianin pigmentek védelmére. Alkalmazzon gyorspasztőrözést vagy aszeptikus feldolgozást a hőexpozíciós idő csökkentése érdekében, miközben garantálja a mikrobiális biztonságot. Ha a termék nem eltartható, akkor a tárolás és a szállítás során állandó hűtőlánc-feltételeket kell fenntartani. Rendszeresen kalibrálja a finomító berendezést, hogy biztosítsa a magok egyenletes eltávolítását túlzott pépveszteség nélkül. Ezek a gyakorlatok segítik a gyártókat abban, hogy olyan pürét állítsanak elő, amely mind megjelenésében, mind ízében nagyon hasonlít a friss gyümölcshöz, ami kulcsfontosságú megkülönböztető tényező a versenyképes élelmiszer- és italpiacokon. A megfelelő gyártósor kapacitásának és konfigurációjának kiválasztása A gyártósor kapacitását a várható szezonális bogyókínálat, a megcélzott termelési mennyiség és a későbbi termékalkalmazások alapján kell kiválasztani. Az óránként néhány száz kilogrammot feldolgozó kisebb műveleteknél a kompakt, félautomata vonalak mellett dönthetnek, míg az óránként több tonnát kezelő nagyüzemek jellemzően teljesen automatizált rendszereket igényelnek integrált CIP (clean-in-place) képességgel, hogy csökkentsék a gyártási folyamatok közötti leállást. Szintén fontos figyelembe venni a rugalmasságot a berendezések tervezésénél, mivel sok létesítmény több bogyófajtát dolgoz fel ugyanazon a vonalon. Az állítható képernyőmérettel, változtatható sebességszabályzóval és gyorsan cserélhető alkatrészekkel rendelkező gépek lehetővé teszik a gyártók számára, hogy hosszas állásidő vagy berendezéscsere nélkül váltsanak az eper-, áfonya- vagy vegyes bogyópürék között. Gyakori kihívások és hogyan kerüljük el őket Az egyik gyakori kihívás a bogyópüré gyártása során a végtermékben lévő magszennyeződés, amely jellemzően az elhasználódott vagy nem megfelelő méretű finomítósziták következménye. A rendszeres ellenőrzés és a képernyők időben történő cseréje megelőzheti ezt a problémát, és fenntarthatja a konzisztens termékminőséget a tételekben. Egy másik gyakori probléma a színromlás, amelyet a pasztőrözés során tartós oxigén vagy túlzott hő okoz. A gyártók ezt úgy kezelhetik, hogy olyan berendezésekbe ruháznak be, amelyeket minimális levegőterhelésre terveztek, és optimalizálják a pasztőrözési hőmérsékletet és időbeállításokat kifejezetten a bogyós alapú termékekhez, ahelyett, hogy általános gyümölcsfeldolgozási paramétereket alkalmaznának, amelyek esetleg nem veszik figyelembe a bogyós pigmentek és tápanyagok egyedi érzékenységét.
A tejtermékek gyártósorának fő összetevőinek megértése A tejtermék gyártósor egy sor, egymással összefüggő feldolgozási lépést foglal magában, amelyek célja a nyerstej biztonságos, eltartható fogyasztási cikkekké alakítása, miközben megőrzi a tápértéket és az ízt. Attól a pillanattól kezdve, hogy a nyerstej megérkezik a létesítménybe, egészen addig a pontig, ahol a késztermékeket becsomagolják és készen állnak az elosztásra, minden szakasznak pontos hőmérséklet-szabályozással, időzítéssel és higiéniai előírásokkal kell működnie, hogy minden előállított tételben egyenletes termékbiztonságot és minőséget biztosítsanak. A modern tejfeldolgozó létesítmények jellemzően több speciális gyártósort integrálnak egy működési ernyő alá, amelyek mindegyike egy adott termékkategóriára van optimalizálva. Ez a moduláris megközelítés lehetővé teszi a tejfeldolgozók számára, hogy hatékonyan állítsanak elő többféle terméktípust, például UHT-tejet, pasztőrözött tejet és joghurtot, megosztott infrastruktúra felhasználásával, miközben megtartják az egyes termékekre megkövetelt eltérő feldolgozási paramétereket. UHT tejgyártó sor Az ultramagas hőmérsékletű vagy UHT feldolgozás során a tejet néhány másodpercre jellemzően 135 és 150 Celsius-fok közötti hőmérsékletre melegítik, így gyakorlatilag minden mikroorganizmus és spóra eltávolítható, amely egyébként romlást okozhat. Ez az intenzív, de rövid hőkezelés az aszeptikus csomagolással kombinálva, amely megakadályozza a feldolgozás utáni újraszennyeződést, lehetővé teszi, hogy az UHT tej szobahőmérsékleten, hűtés nélkül, több hónapig eltartható maradjon. Az UHT-eljárás nagymértékben támaszkodik a precíz hőmérséklet- és áramlási sebesség-szabályozásra a sterilizálási szakaszban, mivel még a kisebb eltérések is vagy nem érik el a megfelelő sterilizálást, vagy szükségtelenül rontják a tej ízét és táplálkozási profilját a túlzott hőhatás miatt. Ezen érzékenység miatt az UHT-sorok kifinomult automatizált vezérlőrendszereket igényelnek, amelyek képesek állandó feldolgozási feltételeket fenntartani a folyamatos gyártás során. Pasztőrözött tej gyártósor A pasztőrözés viszonylag alacsonyabb hőkezelést alkalmaz, mint az UHT-feldolgozás, jellemzően a tejet körülbelül 72 Celsius-fokra melegítik körülbelül 15 másodpercig az úgynevezett magas hőmérsékletű, rövid idejű pasztőrözés során. Ez a módszer hatékonyan távolítja el a káros kórokozókat, miközben az UHT-feldolgozáshoz képest jobban megőrzi a tej természetes ízét és táplálkozási tulajdonságait, bár a keletkező termék folyamatos hűtést igényel, és jóval rövidebb eltarthatósági idővel rendelkezik. A pasztőrözött tejgyártó sorok jellemzően lemezes hőcserélő rendszert tartalmaznak, amely hatékonyan továbbítja a hőt mind a fűtési, mind az azt követő hűtési fázisban, minimalizálva az energiafogyasztást, miközben biztosítja a tej gyors lehűlését a pasztőrözés után, hogy megakadályozza a baktériumok újraszaporodását a csomagolás előtt. Tejgazdasági tejtermek A tejtermékek a kritikus első lépcsős feldolgozási környezetként szolgálnak a tejgyűjtés helyén vagy annak közelében, ahol a nyerstejet először lehűtik, szűrik és tárolják, mielőtt egy központi feldolgozó létesítménybe szállítanák. A tejkamra megfelelő kialakítása és a berendezés kiválasztása közvetlenül befolyásolja a nyerstej minőségét, mivel a nem megfelelő hűtési sebesség vagy a késleltetett feldolgozás lehetővé teszi a baktériumok növekedésének felgyorsulását, mielőtt a tej elérné a formális feldolgozási szakaszt. A hatékony tejtermi műveletek jellemzően a fejés utáni rövid időn belüli gyors lehűlést 4 Celsius-fok alá foglalják, valamint a berendezés rendszeres fertőtlenítését, hogy megakadályozzák a szennyeződést, amely veszélyeztetheti a teljes termelési folyamatot. Mivel a tejkamra körülményei meghatározzák a szélesebb gyártósorba kerülő nyersanyag alapminőségét, a megbízható hűtő- és tárolóberendezésekbe való beruházás ebben a szakaszban a teljes feldolgozási láncban megtérül. Joghurt fermentációs gyártósor A joghurt előállítása a folyékony tej feldolgozásához képest további összetettséget jelent, mivel szabályozott erjesztési szakaszt igényel, ahol meghatározott baktériumkultúrák a tejcukrot tejsavvá alakítják, így a joghurt jellegzetes csípős ízét és sűrített textúráját adja. Ez az erjesztési folyamat precíz hőmérséklet-szabályozást igényel, általában 42-45 Celsius-fok között tartva, valamint gondosan felügyelt fermentációs időtartamot, hogy minden tételben egyenletes termék állagot és savasságot érjünk el. A fermentációt követően a joghurtgyártó sorok jellemzően hűtési szakaszokat tartalmaznak a további bakteriális aktivitás leállítására, amint elérik a kívánt savassági szintet, valamint opcionális homogenizálási és ízesítési lépéseket az adott termék összetételétől függően. Az egyes szakaszokban megkövetelt precizitás az automatizált felügyeleti rendszereket különösen értékessé teszi a joghurt állandó minőségének megőrzéséhez kereskedelmi méretű gyártási méretekben. A legfontosabb tejtermelő vonaltípusok összehasonlítása Az alábbi táblázat összefoglalja az alapvető feldolgozási különbségeket és a tipikus eltarthatósági eredményeket a fő tejipari gyártósorok típusai között. Gyártósor Feldolgozási hőmérséklet Tipikus eltarthatósági idő UHT tej 135-150°C, néhány másodpercig Több hónap, szobahőmérsékletű Pasztőrözött tej ~72°C, 15 másodperc 1-3 hétig, hűtve Joghurt 42-45°C erjesztés 2-4 hét, hűtve Kulcstényezők a tejtermelő-beruházás értékelésekor Az új vagy korszerűsített tejfeldolgozó berendezésekbe történő beruházást fontolóra vevő létesítményeknek több működési tényezőt is értékelniük kell annak biztosítására, hogy a kiválasztott rendszer megfeleljen a konkrét termelési céljaiknak. Gyártási kapacitásigény – győződjön meg arról, hogy a berendezés teljesítménye megfelel a jelenlegi és a várható jövőbeli keresletnek. A termékskála rugalmassága – fontolja meg, hogy a vonal több terméktípust is képes-e befogadni kiterjedt újraszerszámozás nélkül. Automatizálási és felügyeleti képességek – olyan vezérlőrendszerek értékelése, amelyek a folyamatos gyártási folyamatok során állandó minőséget támogatnak. Higiéniai tervezési szabványok – biztosítsa, hogy a berendezés megfeleljen a tejfeldolgozásra vonatkozó élelmiszerbiztonsági és higiéniai követelményeknek. Energiahatékonyság – értékelje a hővisszanyerés és az energiafogyasztás jellemzőit, amelyek befolyásolják a hosszú távú működési költségeket. Folyamatos minőség fenntartása a gyártási folyamat során Függetlenül attól, hogy melyik tejterméket gyártják, a szigorú higiéniai protokollok betartása és a folyamatok következetes nyomon követése minden szakaszban elengedhetetlen a biztonságos, jó minőségű tejtermékek kereskedelmi méretekben történő előállításához. A berendezések rendszeres tisztítása és fertőtlenítése, a folyamatos hőmérséklet- és minőségellenőrzéssel kombinálva segít a létesítményeknek korán felismerni a lehetséges problémákat, és fenntartani azokat a következetes termékszabványokat, amelyeket mind a szabályozó testületek, mind a fogyasztók elvárnak a modern tejfeldolgozási műveletektől.
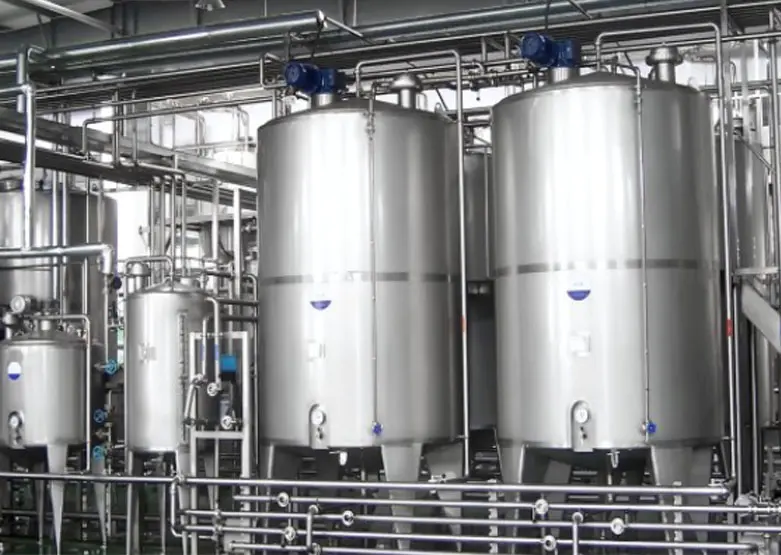
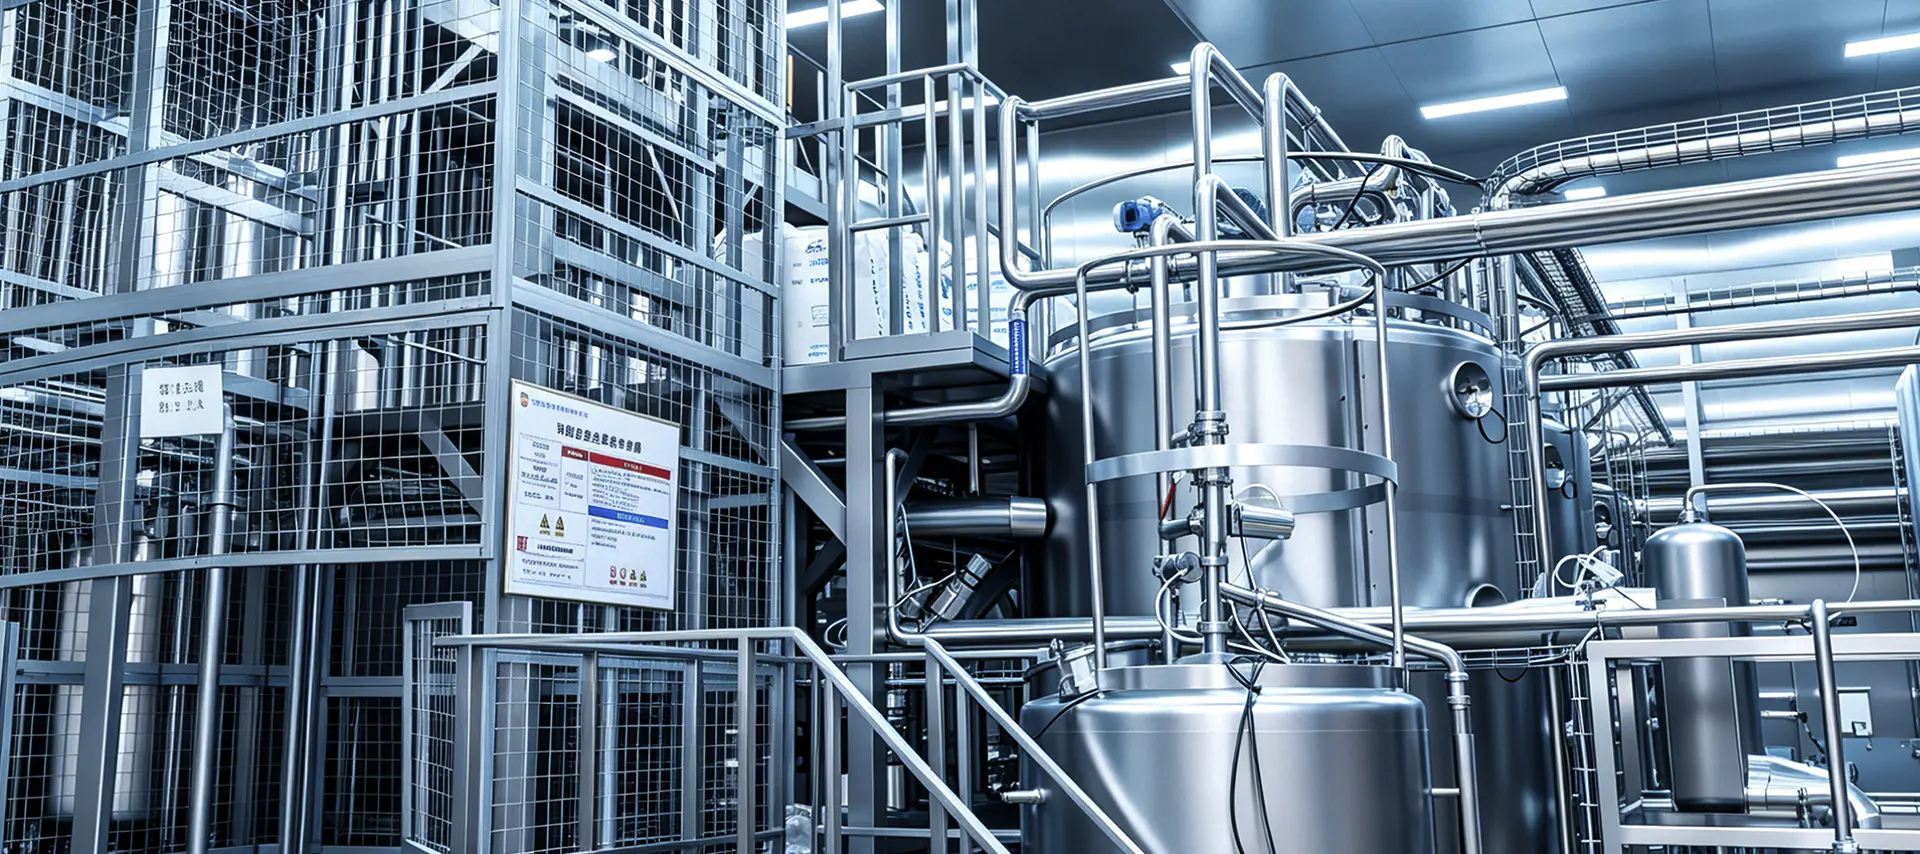
Liquid processing operations in dairy, juice and beverage, beer brewing, chemical, and biotechnological industries all share a common need: reliable equipment for temporarily holding and mixing raw materials, intermediate products, or finished goods before the next stage of production. Az egyrétegű tárolótartályok hatékonyan töltik be ezt a szerepet, egyszerű, költséghatékony megoldást kínálva olyan létesítmények számára, amelyek nem igényelnek hőszigetelést vagy burkolatot, amely a bonyolultabb tartálykonstrukciókban megtalálható. A tartályok felépítésének, a gyártósorhoz való illeszkedésnek és a tartály kiválasztását befolyásoló tényezőknek a megértése segít a létesítményvezetőknek és a folyamatmérnököknek tájékozott döntéseket hozni a berendezésekkel kapcsolatban. Mi az egyrétegű tárolótartály? A egyrétegű tárolótartály consists of a single wall construction, typically made from stainless steel, without the additional jacket layer used for heating, cooling, or insulation purposes found in double-jacketed or triple-layer tanks. This simpler construction makes single-layer tanks lighter, less expensive to manufacture, and easier to clean and maintain, while still meeting the hygienic standards required for food, beverage, and pharmaceutical-grade applications. These tanks are most commonly used for temporary storage and mixing of liquid materials that do not require precise temperature control during the holding period. This includes buffer storage between production stages, blending of ingredients, holding finished product before packaging, or storing raw materials awaiting further processing. Kulcsfontosságú iparágak, amelyek egyrétegű tartályokra támaszkodnak Single-layer storage tanks appear across a wide range of production environments, each with slightly different requirements for tank design, capacity, and agitation. Tejfeldolgozás In dairy facilities, single-layer tanks are frequently used for holding raw milk before pasteurization, storing standardized milk between processing steps, or buffering finished products such as flavored milk or cream before packaging. Because milk products are sensitive to contamination, tank interiors must have smooth, polished surfaces that minimize bacterial buildup and simplify cleaning. Gyümölcslé- és italgyártás Juice and beverage manufacturers use single-layer tanks for blending concentrates with water, mixing flavorings and sweeteners, and holding finished beverages prior to bottling or canning. Ebben a szakaszban gyakran van szükség keverésre, hogy biztosítsák az összetevők egyenletes eloszlását a tételben. Sörfőzés A sörfőzdék általában egyrétegű tartályokat használnak fényes sörtartályként, víztároló tartályként vagy sörlé és kész sör tárolására szolgáló tartályként a folyamat azon szakaszaiban, ahol a hőmérséklet-szabályozást a rendszer más részein kezelik. Ezek a tartályok támogatják a sörfőzés rugalmas, többlépcsős jellegét, ahol a folyadék több edény között mozog, mielőtt elérné a csomagolósort. Kémiai és biotechnológiai alkalmazások In chemical and biotech settings, single-layer tanks serve as holding vessels for reagents, intermediate solutions, or buffer liquids used in formulation and production processes. These applications often demand strict material compatibility, since certain chemicals require specific alloy grades to prevent corrosion or unwanted reactions with the tank surface. Építőanyagok és tervezési jellemzők Most single-layer storage tanks are constructed from 304 or 316 stainless steel, with 316 grade preferred in applications involving corrosive chemicals, high-salinity products, or stringent pharmaceutical requirements. The interior surface finish is typically specified using a Ra value measured in micrometers, with smoother finishes reducing the risk of product residue and bacterial growth. Tank tops may be flat, dished, or conical depending on the application, while bottoms are frequently sloped to allow for complete drainage during cleaning and product discharge. Standard fittings include manways for internal access, sight glasses for visual monitoring, sanitary inlet and outlet connections, and vent openings to manage pressure changes as liquid is added or removed. Keverési lehetőségek: keveréssel és anélkül Az egyrétegű tartályok keverővel vagy anélkül is konfigurálhatók, attól függően, hogy a folyamat aktív keverést igényel-e. A kizárólag homogén folyadék tárolására vagy pufferelésére használt tartályok, mint például a csomagolásra váró kész pasztőrözött tej, gyakran nem igényelnek keverést. Ezzel szemben az összetevők keverésére, a porok feloldására vagy a részecskék szuszpenziójának fenntartására használt tartályok általában keverőt igényelnek. A gyakori keverőtípusok közé tartoznak a felsőre szerelt propeller keverők az általános keveréshez, a horgonyos keverők nagyobb viszkozitású folyadékokhoz, valamint az oldalsó keverők nagy átmérőjű tartályokhoz, ahol a felülre szerelt tengely nem lenne praktikus. The choice of agitator speed and blade design depends on the liquid's viscosity, the mixing intensity required, and whether the process risks introducing excess air or foam into the product. A megfelelő tartálykapacitás és konfiguráció kiválasztása A tartály méretének a gyártási mennyiségen, a tételek gyakoriságán és a feldolgozási szakaszok között szükséges pufferidőn kell alapulnia. Az alulméretezett tartályok szűk keresztmetszeteket hozhatnak létre, amelyek lassítják a termelést, míg a túlméretezett tartályok növelik a tőkeköltséget és az alapterületigényt anélkül, hogy arányos értéket adnának. Alkalmazás Tipikus kapacitás tartomány Agitáció szükséges Nyerstej puffertárolás 1000-20 000 liter Választható Gyümölcslé keverése 500-10.000 liter Kötelező Fényes sörtartó 1000-30 000 liter Általában nem szükséges Vegyi reagens tárolása 200-5000 liter A készítménytől függ Karbantartási és higiéniai szempontok Mivel az egyrétegű tartályokat gyakran használják élelmiszer-, ital- és biotechnológiai alkalmazásokban, a higiénia a folyamatos működés központi részét képezi. Sok tartályt úgy terveztek, hogy támogassa a helyben tisztítható rendszereket, amelyek kézi szétszerelés nélkül keringetik a tisztító- és fertőtlenítő oldatokat a tartályon és a kapcsolódó csövön keresztül. A tartály belsejébe szerelt permetezőgolyók elosztják a tisztítófolyadékot a belső felületeken, elérve azokat a területeket, amelyekhez egyébként nehéz lenne hozzáférni. A tömítések, szelepek és hegesztett varratok rendszeres ellenőrzése segít megelőzni a szivárgást és a szennyeződés kockázatát. A szigorúan szabályozott termékeket, például gyógyszereket vagy csecsemőtápszer-összetevőket kezelő létesítmények gyakran szigorúbb érvényesítési protokollokat követnek, hogy megbizonyosodjanak arról, hogy a tisztítási ciklusok következetesen megfelelnek a mikrobiális ellenőrzési szabványoknak. Vásárlás előtt értékelendő kulcstényezők A megfelelő egyrétegű tárolótartály kiválasztásához számos, a tervezett alkalmazásra jellemző gyakorlati tényező mérlegelése szükséges. Győződjön meg arról, hogy az anyagminőség megfelel a tárolt folyadék kémiai vagy biológiai összeférhetőségi követelményeinek. Határozza meg, hogy szükséges-e a keverés, és ha igen, válassza ki a folyadék viszkozitásának megfelelő keverőtípust és motorméretet. Győződjön meg arról, hogy a tartály megfelelő egészségügyi szerelvényekkel rendelkezik, és támogatja-e a helyszíni tisztítási eljárásokat, ha a szabályozási szabványok előírják. Mérje fel az alapterületre és a szerkezeti alátámasztásra vonatkozó követelményeket, különösen nagyobb függőleges tartályok esetében, amelyek megerősített alapozást igényelhetnek. A kapacitás kiválasztásakor vegye figyelembe a jövőbeli termelés növekedését, lehetővé téve némi rugalmasságot anélkül, hogy jelentős mértékben túl fektetne a kihasználatlan mennyiségbe. Az egyrétegű tárolótartályok továbbra is praktikus, sokoldalú választást jelentenek olyan létesítmények számára, amelyeknek megbízható tartó- és keverési kapacitásra van szükségük a hőburkolat többletköltsége és bonyolultsága nélkül. A tartály anyagának, konfigurációjának, keverésének és kapacitásának a tejtermékek, italok, sörfőzés, vegyi vagy biotechnológiai folyamatok speciális igényeihez való gondos hozzáigazításával a létesítményvezetők megbízható teljesítményt érhetnek el, miközben a berendezések befektetése arányos a tényleges termelési igényekkel.
A teaital-feldolgozó gyártósor teljes terjedelmének megismerése A teaitalok kereskedelmi gyártása sokkal többet foglal magában, mint egy kanna tea lefőzése és palackba zárása. A teljesen integrált teaital-feldolgozó gyártósor egyesíti az összetevők precíz kezelését, a hőkezelést, a steril töltést és az automatizált csomagolást egy folyamatos, nagy teljesítményű rendszerben. Legyen szó ivásra kész (RTD) zöld teáról, tejes fekete teáról vagy gyógynövény infúziókról, a mögöttes gyártási logika egy strukturált műveletsort követ. Az egyes szakaszok megértése segít a gyártóknak azonosítani a hatékonysági hiányosságokat, biztosítani az élelmiszer-biztonsági megfelelést, és növelni a teljesítményt a termékminőség feláldozása nélkül. Nyersanyag átvétel és előkezelés Minden gyártási folyamat a nyersanyagfelvétellel kezdődik. A száraz tealeveleket, növényi kivonatokat, édesítőszereket, adalékanyagokat és vizet fogadják, és megvizsgálják a megállapított minőségi előírásoknak megfelelően. A laza leveles bemenetek esetében a nedvességtartalmat, a részecskeméretet és a mikrobiális terhelést értékelik, mielőtt az anyagok a feldolgozási padlóba kerülnének. A vízkezelés ugyanilyen fontos, mivel a csap- vagy kútvizet fordított ozmózisos (RO) szűréssel és ionmentesítéssel kell tisztítani, hogy eltávolítsák a klórt, a nehézfémeket és az oldott szilárd anyagokat, amelyek egyébként megváltoztatnák az ízt és a stabilitást. A száraz összetevőket általában szabályozott klímával rendelkező silókban vagy lezárt szemetesekben tárolják, hogy megakadályozzák a csomósodást és a szennyeződést. A folyékony összetevőket, például koncentrált növényi kivonatokat vagy ízesítőanyagokat, rozsdamentes acél tartályokban, keverőrendszerrel tartják. Az előkezelési szakasz meghatározza a minőségi alapvonalat minden lefelé irányuló termékhez, így a beszállítói minősítés és a beérkező ellenőrzés nem megtárgyalható lépések bármely jól irányított vonalon. Kitermelés és sörfőzés Az extrakciós szakasz a tea nyersanyagait koncentrált folyékony bázissá alakítja. Az ipari teakivonó rendszerek jellemzően két kategóriába sorolhatók: melegvizes extrakció és hidegfőzés. A forró vizes extrakció során a teafajtától függően 75°C és 95°C közötti hőmérsékletet alkalmaznak a katechinek, koffein, teanin és aromás vegyületek feloldására, szabályozott érintkezési időn belül. A hidegfőző rendszerek 20°C alatti hőmérsékleten működnek hosszabb ideig, így lágyabb ízprofilt adnak, alacsonyabb keserűséggel, de hosszabb ciklusidőt és nagyobb tartálykapacitást igényelnek. Kulcs kinyerési paraméterek Az alábbi táblázat összefoglalja az elterjedt teatípusok szabványos működési tartományait folyamatos meleg extrakciós rendszerben: Tea típusa Extrakciós hőmérséklet (°C) Kapcsolattartási idő (perc) Tea-víz arány Zöld Tea 75–80 3–6 1:80-tól 1:100-ig Fekete tea 88–95 4–8 1:60-tól 1:80-ig Oolong tea 82–88 4–7 1:70-től 1:90-ig Gyógynövény infúzió 90–95 5–10 1:50 és 1:70 között Az extrakció után a folyadék egy szűrési szakaszon megy keresztül, amely eltávolítja az elhasznált leveleket és a lebegő szilárd anyagokat. Általában folyamatos szalagpréseket, centrifugákat vagy lemezes és keretes szűrőket használnak, majd egy másodlagos mikroszűrő membránt alkalmaznak a kereskedelmi forgalomban lévő palackozott teáktól elvárt tisztaság elérése érdekében. Keverés, szabványosítás és képletbeállítás Az alaptea folyadék elkészítése után egy keverőtartályba kerül, ahol édesítőszereket, savakat, stabilizátorokat, vitaminokat vagy ízesítőket adnak hozzá a termék képletének megfelelően. Az automatizált adagolórendszerek áramlásmérőket és mérőcellákat használnak annak biztosítására, hogy az egyes összetevőket szűk tűréshatárokon belül adják hozzá. A tejes tea változatok esetében emulgeáló berendezést használnak a zsírtartalmú tejtermékek vagy növényi alapú összetevők egyenletes eloszlatására a folyékony mátrixban. A szabványosítás magában foglalja a brix (cukortartalom), a pH és a Brix-sav arány beállítását a cél érzékszervi profilnak megfelelően. A beépített refraktométerek és pH-érzékelők valós idejű visszacsatolást biztosítanak a vezérlőrendszernek, lehetővé téve az automatikus korrekciókat, mielőtt a termék hőfeldolgozásra kerülne. Ebben a szakaszban történik a tételek közötti konzisztencia munka nagy része, és ehhez szoros koordinációra van szükség a formulacsapat és a gyártási operátorok között. Termikus feldolgozás: pasztőrözés és UHT A hőkezelés a legkritikusabb élelmiszerbiztonsági lépés a teaital-feldolgozó teljes gyártósoron. A csomagolás formátumától és a kívánt eltarthatóságtól függően két fő módszert alkalmazunk: HTST pasztőrözés (rövid idejű magas hőmérsékleten): A terméket lemezes hőcserélő segítségével körülbelül 85–95 °C-ra melegítjük 15–30 másodpercre, majd gyorsan lehűtjük. Ez a módszer alkalmas melegen tölthető üvegpalackokhoz és alumíniumkupakkal ellátott PET-tartályokhoz, amelyek környezeti hőmérsékleten 6-12 hónapos eltarthatóságot biztosítanak. UHT feldolgozás (ultra magas hőmérsékleten): A termék 2-6 másodpercig eléri a 130-145°C-ot, eltávolítja az összes vegetatív szervezetet és a legtöbb spórát. Az UHT-kezelés aszeptikus töltőrendszerekkel párosul, hogy 12-18 hónapig hosszabb eltarthatóságot érjen el hűtés nélkül, így ideális a Tetra Pak karton és aszeptikus PET formátumokhoz. A két módszer közötti választás nemcsak a berendezések befektetését, hanem a végtermék ízprofilját is befolyásolja. Az UHT-kezelt teák magas hőmérsékleten a Maillard-reakciók miatt gyakran főtt ízt fejlesztenek ki, amit a formula módosításával vagy az ízelfedő anyagokkal kell kezelni. Töltő és tömítő rendszerek A töltési szakasznak meg kell őriznie a termikus feldolgozás során kialakult sterilitást. Három töltési megközelítés szabványos az iparágban: Forró kitöltés: A terméket 85–90°C-on közvetlenül előreformázott PET- vagy üvegedényekbe töltik. A maradékhő sterilizálja a tartály fejterét. Lezárás után a tartályokat rövid időre megfordítják, hogy a kupak belsejét sterilizálják, majd átengedik egy hűtőalagúton. Ennek a rendszernek a felszerelési költsége alacsonyabb, de korlátozza a tartályok tervezését a termikus összehúzódási hatások miatt. Hideg töltés alagútpasztőrözéssel: A terméket hidegen töltik lezárt tartályokba, amelyeket ezután alagútpasztőrözőn engednek át. Ez a módszer rugalmasabb konténerformákat tesz lehetővé, de növeli az energiaköltséget és az alapterületigényt. Aszeptikus töltés: A tartályokat és a záróelemeket külön sterilizálják hidrogén-peroxiddal vagy UV-kezeléssel, és a töltés 100-as osztályú tisztatérben történik. Ez a leginkább tőkeigényes lehetőség, de a legjobb termékstabilitást és a legszélesebb körű csomagolási formátum-kompatibilitást biztosítja. A töltési térfogat pontosságát beépített ellenőrző mérlegek vagy áramlásmérők ellenőrzik, az automata kilökőrendszerrel eltávolítják az alul- vagy túltöltött tartályokat, mielőtt azok elérnék a záróegységet. Címkézés, kódolás és másodlagos csomagolás Lezárás után a tartályok címkézőgépeken haladnak keresztül, amelyek nyomásérzékeny, zsugorhüvelyes vagy ragasztós címkéket helyeznek fel pontos regisztrációval. A nagy sebességű tintasugaras vagy lézeres kódolók közvetlenül a tartályokra vagy kupakokra nyomtatják a tételszámokat, a gyártási dátumokat és a minőségmegőrzési dátumot. A látásellenőrző rendszerek ellenőrzik a hiányzó címkéket, a ferde alkalmazást és az olvashatatlan kódokat, mielőtt a tárolóedények másodlagos csomagolásba kerülnének. A másodlagos csomagolás magában foglalja az egyes tartályok gyűjtőcsomagolásokba csoportosítását, kartondobozokba helyezését vagy zsugorfóliába csomagolását. Az automatizált doboz-felszerelők, termékszállítók és dobozos csomagolók a szállítódobozokat az upstream töltőrendszerrel szinkronizált ütemben alakítják ki és töltik meg. A raklapozó robotok előre programozott mintákat követve halmozzák fel a ládákat a raklapokra, amelyek optimalizálják a rakomány stabilitását és a raktári halmozás hatékonyságát. Minőségellenőrzési integráció az egész vonalon Modern teaital feldolgozó gyártósorok a minőség-ellenőrzést minden szakaszba be kell ágyazni, ahelyett, hogy kizárólag a sorvégi ellenőrzésre hagyatkozna. A kritikus ellenőrzési pontok közé tartozik az extrakciós hőmérséklet és idő, a szűrés utáni zavarosság, a keverési brix és pH, a termikus folyamat letalitása (F-érték vagy azzal egyenértékű log csökkenés), a töltési tömeg és a tömítés integritása. Ezen paraméterek mindegyikét a SCADA vagy a PLC rendszer naplózza, és a kötegelt nyomon követhetőség érdekében tárolja. Az érzékszervi értékelő panelek szabványosított protokollok segítségével értékelik az egyes gyártási tételek ízét, színét és aromáját. A visszatartott minták mikrobiológiai vizsgálata megerősíti a sterilitást, mielőtt a termék kikerül a raktárból. Az exportpiacokon a további megfelelőségi ellenőrzések kiterjednek a nehézfém-határértékekre, a peszticid-szermaradványok szintjére a teainputban és a csomagolás kioldódási vizsgálatára. Automatizálási és vonalintegrációs szempontok A teaital-gyártó üzemben a vonal hatékonyságát nem csak az egyedi gép sebessége határozza meg, hanem az is, hogy az egyes szakaszok mennyire vannak integrálva. Az elszívás és a feltöltés közötti puffertartályok védelmet nyújtanak a felfelé irányuló késések ellen. Az automatizált CIP (Clean-in-Place) rendszerek a feldolgozási csővezetékeket maró-, sav- és öblítési szekvenciákon hajtják végre a gyártási folyamatok között, minimalizálva az állásidőt és csökkentve a keresztszennyeződés kockázatát. Az OEE (Overall Equipment Effectiveness) nyomon követése segít a műveleti csapatoknak külön-külön számszerűsíteni a rendelkezésre állási veszteségeket, a sebességveszteségeket és a minőségi veszteségeket, lehetővé téve a célzott fejlesztési tevékenységeket a széles körű kapacitásbővítések helyett. A termikus kezelés, a töltési technológia és a tartályformátum megfelelő kombinációjának kiválasztása a projekt tervezési szakaszában korai szakaszban elkerüli a költséges későbbi utólagos felszereléseket. Az óránkénti 5000 palackról 30 000 palackra skálázó gyártók nemcsak a berendezés méretezési kihívásaival szembesülnek, hanem a CIP-szekvenálás, a közüzemi szolgáltatások és a minőségbiztosítási rendszer dokumentációjának változásaival is. A gyártósor integrált rendszerként való tervezése a kezdetektől az, ami elválasztja a fenntartható méretnövelést a reaktív problémamegoldástól.
A bogyópüré-feldolgozó gyártósor legfontosabb szakaszai A bogyópüré gyártósor A nyers gyümölcsöt mechanikai és termikus feldolgozási lépések sorozatán keresztül végzi el, hogy sima, eltartható pürét állítson elő, amely alkalmas gyümölcslevekhez, joghurthoz, lekvárokhoz, pékáru töltelékekhez vagy italkoncentrátumokhoz. Az általános áramlás a válogatástól és mosástól kezdve a zúzáson és a pépesítésen át a finomítási szakaszokba megy át, amelyek eltávolítják a magokat és a héjat, majd a pasztőrözés és a végső töltés a tároló- vagy szállítótartályokba. Ennek a sorrendnek minden szakasza közvetlenül befolyásolja a végtermék állagát, színmegtartását és a mikrobiális biztonságot, ezért a berendezés kiválasztásának minden lépésben meg kell felelnie a feldolgozott bogyófajta sajátos jellemzőinek. A bogyók a keményebb gyümölcsökhöz képest egyedülálló feldolgozási kihívást jelentenek magas nedvességtartalmuk, finom héjszerkezetük és sok esetben a húsba ágyazott apró magvak miatt, amelyeket a felhasználható pép túlzott elvesztése nélkül kell szétválasztani. Egy jól megtervezett gyártósor minden szakaszban figyelembe veszi ezeket a jellemzőket, nem pedig olyan általános gyümölcsfeldolgozó berendezésekre hagyatkozik, amelyek esetleg nem kezelik hatékonyan a bogyókat. Nyers bogyók válogatása, mosása és előkészítése Bármely bogyópüré sorozat első lépése a sérült gyümölcsök, szárak, levelek és idegen törmelék eltávolítása a mosás megkezdése előtt, mivel a szennyezett vagy romlott gyümölcs feldolgozása veszélyeztetheti az egész tételt. Az optikai válogatógépek, amelyek kamerákat és néha közeli infravörös érzékelőket használnak a szín- és felületi hibák észlelésére, egyre elterjedtebbek a nagyobb gyártósorokon, mert sokkal gyorsabban és következetesebben azonosítják a penészgombát, az éretlen gyümölcsöt vagy az idegen anyagokat, mint a manuális ellenőrzés. A válogatás után a bogyók általában átmennek egy buborékos vagy permetező mosórendszeren, amely úgy van kialakítva, hogy eltávolítsa a szennyeződéseket és a felületi maradványokat anélkül, hogy megsértené a finom gyümölcsöt. A buborékmosók felszálló légbuborékokat használnak a gyümölcs vízfürdőben történő finom keverésére, ami általában előnyösebb a nagynyomású permetezőrendszerekkel szemben olyan puha bogyók esetében, mint a málna vagy a szeder, amelyek károsodhatnak a közvetlen vízsugár becsapódásától. Zúzás, enzimkezelés és finomítás A megtisztítás után a bogyók a zúzás és pépesítés szakaszba kerülnek, ahol mechanikus habverők vagy zúzóhengerek durva cefrévé bontják a gyümölcsöt. Ez a nyers cefre még tartalmaz magvakat, héjdarabokat és bizonyos esetekben szárakat, amelyeket el kell távolítani, mielőtt a püré elérné a végső sima állagát. Pektináz enzimes kezelés Sok bogyófajta, különösen az eper és az áfonya tartalmaz pektint, amely sűríti a cefrét, és megnehezíti a magvak és héjak hatékony elválasztását a finomítás során. A pektináz enzim hozzáadása ebben a szakaszban lebontja a pektin szerkezetét, csökkenti a viszkozitást és javítja a gyümölcslé és a pép hozamát a következő finomítási lépés során. Az enzimadagolást és a reakcióidőt gondosan ellenőrizni kell, mivel az elégtelen és a túlzott kezelés egyaránt befolyásolhatja a kész püré állagát és színstabilitását. Kő- és vetésmentesítő berendezések Az enzimes kezelést követően a cefre átmegy egy finomító gépen, amelyet gyakran lapátos finisernek vagy csavarprésnek neveznek, és amely átnyomja a pépet egy perforált szitán, miközben a magvakat, héjdarabokat és a megmaradt szárakat külön választják el és ürítik ki. A szita hálóméretét a kívánt végső textúra alapján választják ki, a finomabb sziták simább pürét állítanak elő, valamivel alacsonyabb összhozam árán, mivel a felhasználható pép egy része elkerülhetetlenül kiürül a vetőmaggal és a héjhulladékkal együtt szorosabb hálóbeállítások esetén. A pasztőrözés és az aszeptikus töltési módszerek összehasonlítása A hőkezelés szükséges a romlást okozó mikroorganizmusok és enzimek hatástalanításához, amelyek egyébként a tárolás során tovább rontanák a püré színét és ízét. A választott módszer az eltarthatóságot és a gyártósorhoz szükséges eszközbefektetést egyaránt érinti. módszer Tipikus hőmérséklet Eltarthatósági hatás HTST pasztőrözés 85°C és 95°C között, rövid tartás Hűtött tárolás, hetek-hónapok Aszeptikus feldolgozás 90°C és 110°C között, rendkívül rövid tartás Környezeti tárolás, akár 12 hónapig Hot Fill 85°C-tól 90°C-ig töltéskor Tárolási környezetben, több hónapig Az aszeptikus feldolgozás nagyobb berendezés-befektetést igényel, mivel a pürét a hőkezelést követően gyorsan le kell hűteni, és teljesen zárt, steril környezetben elősterilizált csomagolásba kell tölteni az újrafertőződés elkerülése érdekében. Ezt a módszert általában az ömlesztett ipari ügyfeleket ellátó nagyobb üzemek kedvelik, mivel a meghosszabbított környezeti eltarthatóság leegyszerűsíti a logisztikát és csökkenti a hűtőláncos szállítás és tárolás szükségességét. Különböző bogyófajták felszerelésére vonatkozó szempontok Különböző bogyófajták esetében szükség van a berendezések beállításainak módosítására, és néha teljesen eltérő gépkonfigurációkra a hatékony feldolgozás érdekében. A viszonylag nagy méretű és puhább húsú epernek általában gyengédebb, szélesebb hézagú zúzóhengerekre van szüksége, hogy elkerülje a magok túlzott töredezését, ami keserű ízeket adhat a végső pürébe, ha a magokat túl agresszívan törik össze. Az áfonya kis méretének és keményebb héjának köszönhetően gyakran finomabb kezdeti zúzási szakaszt igényel, de előnyös a kevésbé agresszív finomítás, mivel a magjai elég kicsik ahhoz, hogy a teljes eltávolítás kevésbé kritikus a végtermék állaga szempontjából. A málna és a szeder gondos magválasztást igényel, mivel számos apró, kemény magot tartalmaz, amelyek negatívan befolyásolhatják a szájban való érzetet, ha nem szűrik megfelelően. A szamócának finomabb mechanikai kezelésre van szüksége az egész vonalon, mivel puhább húsa, valamint nagyobb érzékenysége a zúzódásokra és a gyors oxidációra. Mivel az áfonya szilárdabb és savasabb, gyakran hosszabb zúzási vagy gőzölési előkezelést igényel, hogy a bőr megpuhuljon, mielőtt a hatékony pépesedés bekövetkezne. Az áfonyának előnyös a színvédő kezelés, mivel antocianin pigmentjei érzékenyek az oxidációra és a fémmegmunkálási felületeknek való hosszabb kitettségre. A higiéniai és élelmiszerbiztonsági előírások betartása A bogyópüré gyártósorait kezdettől fogva a tisztítás és a higiénia szem előtt tartásával kell megtervezni, mivel a berendezések réseiben maradt gyümölcspép-maradványok gyorsan a penész és a baktériumok táptalajává válhatnak a gyártási ciklusok között. Rozsdamentes acél konstrukció az egész vonalon, a menetes csőcsatlakozások helyett higiéniai háromszorítós szerelvényekkel kombinálva lényegesen gyorsabbá és alaposabbá teszi a szétszerelést és a tisztítást a tételek között. Számos létesítmény beépített tisztasági rendszereket alkalmaz, amelyek tisztító és fertőtlenítő megoldásokat keringetnek a vezeték zárt szakaszain anélkül, hogy teljes kézi szétszerelésre lenne szükségük, csökkentve ezzel a munkaidőt és a nem teljes tisztítás kockázatát a nehezen elérhető helyeken. Mind a nyersanyagok, mind a kész püré tételek rendszeres mikrobiális vizsgálata, a dokumentált tisztítási ütemtervekkel kombinálva, támogatja az élelmiszer-biztonsági tanúsítványoknak, például a HACCP-nek vagy a BRC-nek való megfelelést, amelyet sok kereskedelmi vásárló megkövetel, mielőtt beleegyezik, hogy egy adott szállítótól beszerezze a pürét. A hozam maximalizálása és a hulladék csökkentése A felhasználható püré hozam maximalizálása, miközben a finomítási szakaszban a hulladék minimálisra csökkentése megköveteli, hogy a szitaháló kiválasztását, az enzimadagolást és a gép átviteli sebességét kiegyensúlyozza a kívánt végső textúra specifikációval. A finomító berendezés túl gyors működtetése túlzott mennyiségű felhasználható pépet csapdába ejthet a vetőmag- és héjkibocsátási áramban, míg a túl lassú működtetés csökkenti a teljes termelési kapacitást anélkül, hogy szükségszerűen javulna a hozam. Sok létesítmény rendszeres időközönként mintát vesz és elemzi a mag- és héj melléktermék-áramát, hogy megbizonyosodjon arról, hogy a termésveszteség az elfogadható tartományon belül marad, és módosítja a szita méretét vagy az enzimkezelés idejét, amikor a veszteségek növekedni kezdenek. A finomítási szakaszból származó melléktermékeket, beleértve a magvakat és a héjakat is, egyes feldolgozók egyre gyakrabban másodlagos termékekké, például gyümölcsrost-kiegészítőkké vagy természetes színezékkivonatokká hasznosítják, így a korábban hulladékártalmatlanítási költség a művelet további bevételi forrásává válik.
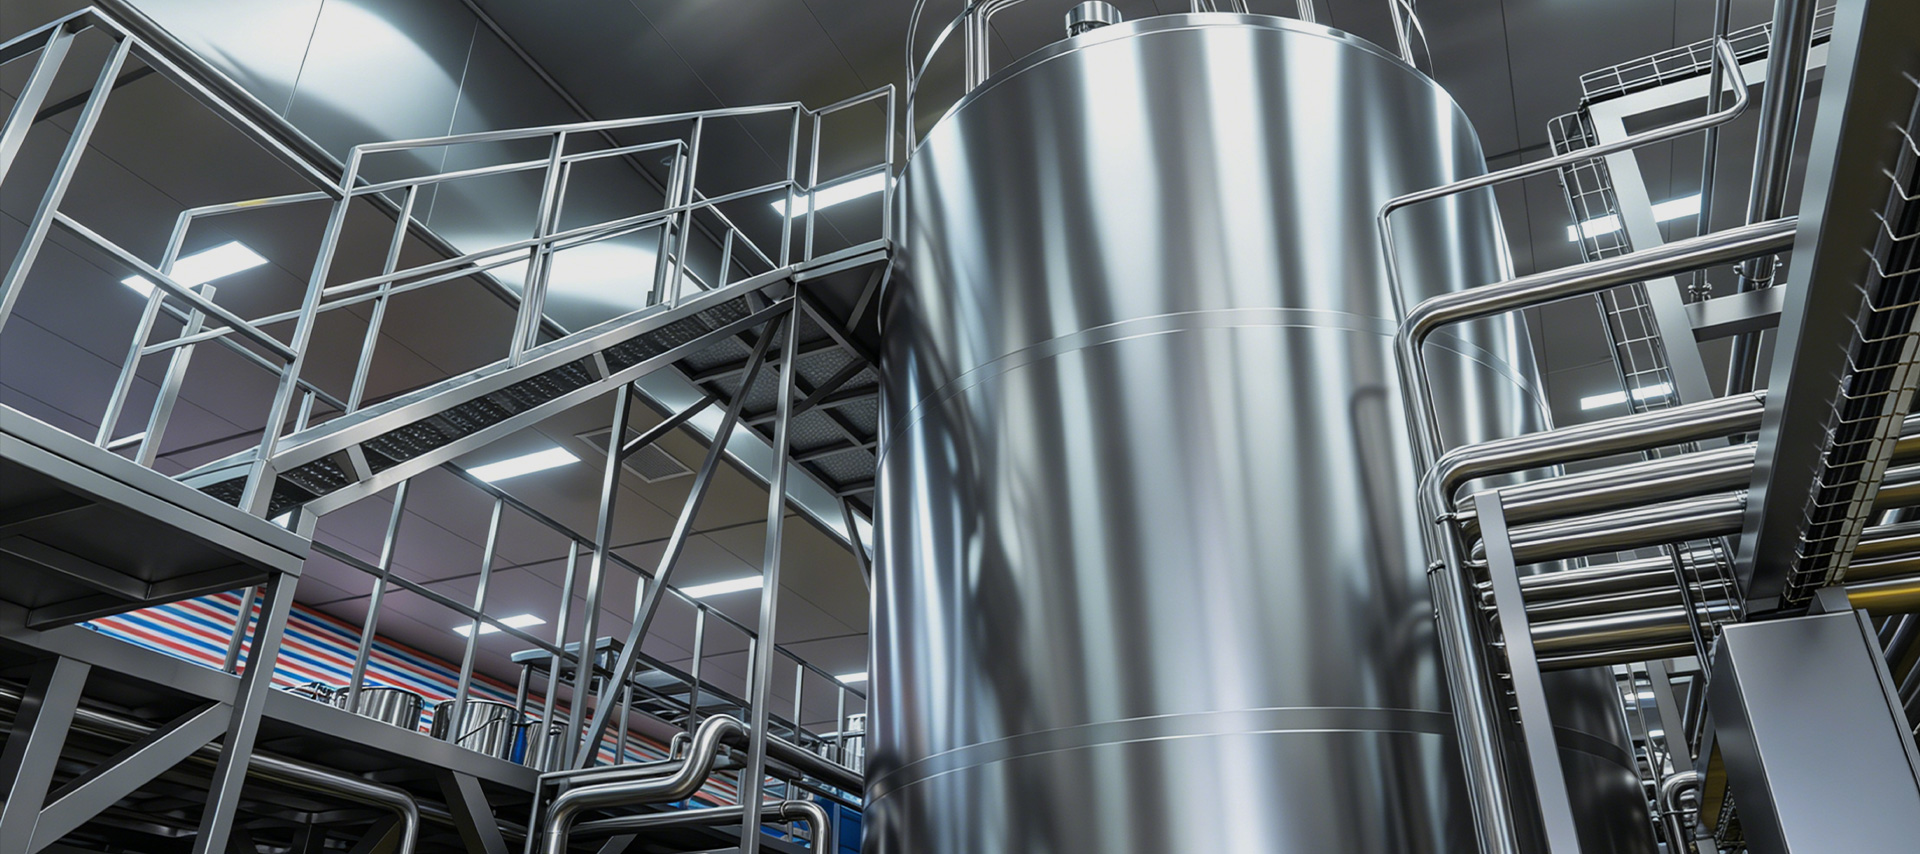
A nagyüzemi tejüzemek és tejfeldolgozó üzemek esetében a nyerstej minőségét nem kizárólag az állomány határozza meg, hanem az is befolyásolja, hogy mi történik a fejés és a feldolgozás közötti órákban. A hőmérséklet-szabályozás, a higiénikus tárolási feltételek és a folyamatos keverés a tartás során mind közvetlenül befolyásolják a baktériumok számát, a zsírgömbök stabilitását és a fogyasztókhoz eljutó tej érzékszervi tulajdonságait. A nagy kültéri tejtároló tartály az infrastruktúra központi eleme, amely ezt a kritikus ablakot szabályozza, és a megfelelő kiválasztása, telepítése és üzemeltetése az egyik legkövetkezményesebb döntés, amelyet a tejüzem vezetői meghoznak. Ez a cikk részletes, gyakorlati vizsgálatot ad nagy kültéri tejtároló tartályok — tervezési jellemzőik, kulcsfontosságú összetevőik, méretezési megfontolások, működési követelmények és a tejtermékeken kívüli alkalmazásokra való alkalmasság, beleértve az élelmiszer- és gyógyszertárolást is. Miért van szükség különleges tervezési szabványokra a kültéri telepítéshez? Ellentétben a szabályozott hőmérsékletű feldolgozócsarnokokba telepített beltéri silótartályokkal, a kültéri tejtároló tartályok közvetlen napsugárzásnak, környezeti hőmérséklet-ingadozásoknak, csapadéknak, szélnek, illetve bizonyos éghajlaton fagynak vagy szélsőséges hőségnek vannak kitéve. Ezek a környezeti igénybevételek lényegesen szigorúbb tervezési követelményeket támasztanak, mint az azonos kapacitású beltéri egyenértékűek. A kültéri tejtároló tartály külső héja élelmiszer-minőségű 304 vagy 316 literes rozsdamentes acélból készül, polírozott belső felülettel (általában Ra ≤ 0,8 µm), hogy minimalizálja a baktériumok tapadását és megkönnyítse a hatékony tisztítást. A belső és a külső héj közé nagy sűrűségű poliuretán hab szigetelést fecskendeznek be – jellemzően 100-150 mm vastagságban – nyomás alatt, hogy varratmentes, hézagmentes hőgátat képezzenek. Ez a szigetelőréteg az, ami lehetővé teszi, hogy a tartály 4°C-on vagy az alatt tartsa a tej hőmérsékletét még akkor is, ha a környezeti hőmérséklet meghaladja a 35°C-ot a kompresszor folyamatos működése nélkül. A külső burkolat általában matt vagy szálcsiszolt rozsdamentes acél burkolat vagy aluminizált panel, amely visszaveri a nap hőterhelését. A magas UV intenzitású régiókban időnként további fényvisszaverő bevonatokat vagy napernyőket helyeznek el a tartálykupola fölé, hogy csökkentsék a hűtőrendszer hőterhelését. A lábtámaszokat és az alapkereteket kültéri földi rögzítéshez tervezték, biztosítva a vízelvezetést és a kártevők kizárását az alapozás szintjén. Alapelemek és funkcióik A jól meghatározott, nagyméretű kültéri tejtároló tartály több olyan rendszert integrál, amelyek együttműködnek a tej minőségének megőrzése, a biztonságos működés és a szabályozási megfelelés biztosítása érdekében. A következő alkatrészek az ipari minőségű egységek alapfelszereltségei: Hűtő- és hűtőrendszer A hűtőrendszer egy elpárologtató tekercsből áll, amelyet közvetlenül a tartály belső falának külső felületére hegesztettek – ez a kialakítás közvetlen expanziós (DX) vagy közvetlen hűtés néven ismert. A hűtőközeg ezeken a tekercseken keresztül kering, és elnyeli a hőt a tejből, és gyorsan lehűti azt. A kompresszoregységet és a kondenzátort külön kell felszerelni, akár a tartály melletti platformra, akár a mellette lévő csúszólapra. Nagyon nagy tartályoknál (50 000 liter felett) a DX-rendszerek helyett néha glikol alapú közvetett hűtőkört alkalmaznak, mivel ezek lehetővé teszik, hogy egyetlen hűtő több tartályt is kiszolgáljon, és csökkenti a hűtőközeg szennyeződésének kockázatát tekercs szivárgása esetén. Agitációs rendszer A tej nem homogén folyadék – a zsírgömbök kevésbé sűrűek, mint a vizes fázis, és 30-60 percen belül felfelé krémesednek, ha a tejet zavartalanul hagyják. Egy keverőrendszer megakadályozza ezt a szétválást, és biztosítja a hőmérséklet egyenletes eloszlását a tartály térfogatában. A legtöbb nagy kültéri tartály alacsony nyíróerejű motoros keverőt használ, amely a felső vagy oldalsó járaton keresztül van felszerelve, rozsdamentes acél lapáttal vagy a tartály átmérőjének megfelelő légcsavarokkal. A keverési sebesség jellemzően 10-30 ford./perc – elég gyors a homogenitás fenntartásához, elég lassú ahhoz, hogy elkerüljük a zsírgömbök károsodását vagy a levegő beépülését, ami elősegítené az oxidációt és a mellékíz kialakulását. CIP mosórendszer Az integrált Clean-In-Place (CIP) mosórendszer lehetővé teszi a tartály belsejének szétszerelés nélküli tisztítását és fertőtlenítését automatizált permetezőgolyókkal vagy a tartálykupolába szerelt forgó sugárfejekkel. A tejtároló tartály szabványos CIP-ciklusa magában foglal egy hideg vízzel való előöblítést a maradék tej kiöblítésére, egy lúgos mosást (általában 1-2%-os NaOH-oldattal 70-75°C-on) a fehérje- és zsírlerakódások eltávolítására, egy közbenső öblítést, egy savas mosást (0,5-1%-os salétrom- vagy foszforsav-vízkőoldat) és a végső ásványi vízkő feloldását. A teljes ciklus általában 45-90 percet vesz igénybe, és egy PLC-alapú CIP-vezérlő vezérli, automatikus szelepsorrenddel és az öblítővíz vezetőképességének ellenőrzésével. Hőmérséklet kijelző és felügyeleti műszerek A tej tárolási hőmérséklete kritikus szabályozási pont mind az élelmiszer-biztonsági jogszabályok, mind a tejipari szabványok szerint. A nagy kültéri tartályok PT100 ellenállási hőmérséklet-érzékelőkkel (RTD) vannak felszerelve a tartályon belül több magasságban – jellemzően az alján, a középső szinten és a tetején –, hogy megerősítsék az egyenletes hűtést a teljes térfogatban. A digitális hőmérséklet-kijelzőket a kezelő szemmagasságában szerelik fel a tartály külsején, és a modern berendezésekben a hőmérsékleti adatokat valós időben továbbítják a központi SCADA-hoz vagy a gazdaságirányítási rendszerhez. A magas hőmérsékletű riasztórelék hang- és vizuális riasztásokat indítanak el, ha a tej hőmérséklete egy előre beállított küszöbérték fölé emelkedik (általában 6°C), így a kezelők beavatkozhatnak, mielőtt a termék biztonsága veszélybe kerülne. Folyadékszint-jelzők és kémlelőüveg A folyadékszint pontos felügyelete mind az üzemi, mind a biztonsági funkciókat szolgálja. A külsőre szerelt úszó típusú vagy nyomásalapú szinttávadók folyamatos hangerő-leolvasást biztosítanak a kezelőpanelen. Ezek a műszerek a tartály adott geometriájához és a kimenő adatokhoz vannak kalibrálva mind százalékos teljes, mind abszolút térfogatban (liter). A tartály külsején beosztásos jelölésekkel ellátott, rozsdamentes acél kémlelőcső közvetlen vizuális keresztellenőrzést tesz lehetővé a szintleolvasásnál, és különösen hasznos a tejfelvételi vagy -szállítási műveletek során. Egyes berendezések magas szintű riasztást is tartalmaznak, hogy megakadályozzák a túltöltést és a kiömlést. Világítási és hozzáférési rendelkezések A belső LED-es világítás a felső kupolán keresztül megvilágítja a tartály belsejét ellenőrzés, mintavétel vagy karbantartás során. A lámpák az IP68 szabvány szerint tömítettek, hogy ellenálljanak a nedvességnek, és jellemzően alacsony hőmérsékletű LED-ek, hogy elkerüljék a tejfelület helyi felmelegedését. A belső terekbe való bejutást egy felső bejáratú (nagy tartályoknál jellemzően 500 mm átmérőjű) csatorna biztosítja, amely csuklós, tömítéssel lezárt fedéllel van felszerelve, amely kinyitható kézi ellenőrzéshez vagy CIP szórófej felszereléséhez. A 3 méternél magasabb tartályokhoz rögzített vagy teleszkópos belső létra is beépíthető. Kapacitásválasztási és méretezési irányelvek A megfelelő tartálykapacitás kiválasztása a napi tejfelvétel mennyiségétől, a gyűjtés gyakoriságától és a feldolgozási ütemezéstől függ. Gyakorlati szabályként a tárolókapacitásnak legalább 24 órás csúcsfelvételi mennyiséget le kell fednie, hogy puffert biztosítson a begyűjtési késések, a feldolgozósor-leállások vagy a tartályhajók ütemezési zavarai ellen. A több gazdaságból származó tejet összegyűjtő nagy gyűjtőállomások esetében gyakran 48 órás tárolási kapacitást határoznak meg a hétvégi vagy ünnepi feldolgozási hiányosságok kezelésére. Létesítmény skála Napi beviteli mennyiség Ajánlott tartálykapacitás Tipikus konfiguráció Közepes tejüzem 10.000-20.000 L/nap 20 000–30 000 L 1-2 tank Nagy gyűjtőközpont 30.000-60.000 L/nap 50 000–100 000 L 2-3 tank Ipari feldolgozó üzem 100.000L/nap 200 000-500 000 L összesen Több tartály az akkumulátorban Egyetlen nagyon nagy tartály helyett több közepes űrtartalmú tartály telepítése működési előnyöket kínál: az egyik tartály offline állapotba hozható tisztításhoz vagy karbantartáshoz, míg a többi üzemben marad, a különböző gazdaságokból vagy minőségi osztályokból érkező tej pedig elkülönítve tárolható a nyomon követhetőség érdekében. A tejtermékeken kívüli alkalmazások: élelmiszer- és gyógyszeripari folyadéktárolás Míg a tejtermékek tejtárolása az elsődleges alkalmazás, a nagy kültéri tejtároló tartály tervezési elvei – higiénikus rozsdamentes acél konstrukció, szigetelt burkolat, CIP-kompatibilitás és precíz hőmérsékletszabályozás – egyaránt alkalmassá teszik számos egyéb folyadéktárolási alkalmazásra az élelmiszer- és gyógyszeriparban. A gyümölcsleveket, folyékony tojásokat, étkezési olajokat, szirupokat vagy gyógyszerészeti intermediereket feldolgozó létesítmények gyakran szerkezetileg azonos tartályokat használnak, kisebb módosításokkal a tömítések anyagán, a keverőszerkezet kialakításán vagy a hőmérséklet-beállítási tartományon. A legfontosabb ágazatközi alkalmazások a következők: Lehűtött gyümölcslé és italkoncentrátum tárolása keverés vagy palackozás előtt Folyékony cukor és glükózszirup tartályok cukrász- és péküzemekben Fermentációs húsleves vagy táptalaj tárolása gyógyszerészeti és biotechnológiai létesítményekben Nyerstojás folyadék tárolása 2–4°C-on a feltörés és a pasztőrözés között tojásfeldolgozó üzemekben Étkezési olaj puffertároló nitrogén takaróval az oxidáció megelőzésére A nem tejipari alkalmazásokhoz való tartály meghatározásakor fontos ellenőrizni, hogy a tömítések és a tömítések anyagai kompatibilisek-e az adott tárolt folyadékkal – savas vagy oldószertartalmú termékek esetén fluor-szilikon vagy EPDM tömítésekre lehet szükség a szokásos tejipari szilikon helyett. Előfordulhat, hogy a keverő forgatónyomatékát növelni kell viszkózus termékek, például sűrű szirupok vagy gyümölcspüré-koncentrátumok esetében. Bevált működési gyakorlatok a hosszú távú teljesítmény érdekében A nagy kültéri tejtároló tartály élettartama nagymértékben függ a folyamatos karbantartástól. A CIP-ciklusokat a tartály minden ürítése után végre kell hajtani – a tisztítási ciklusok kihagyása vagy lerövidítése biofilm képződéséhez vezet a tartály felületén, ami fokozatosan nehezebben eltávolítható, és végül rontja a tej minőségét. A CIP vegyianyag-koncentrációit és hőmérsékleteit titrálással vagy vezetőképesség-vizsgálattal kell ellenőrizni, nem pedig pusztán az adagolószivattyú beállításaiból feltételezni. Ugyanilyen fontos a hűtőrendszer karbantartása. A kültéri berendezéseken lévő kondenzátor tekercsekben felhalmozódik a por, a rovarok és a törmelék, ami csökkenti a hőcsere hatékonyságát és növeli a kompresszor üzemidejét. A kondenzátor bordáinak havi szemrevételezése és sűrített levegős tisztítása, a negyedéves hűtőközeg-töltés-ellenőrzéssel és az éves kompresszorolaj-elemzéssel kombinálva jelentősen meghosszabbítja a berendezés élettartamát és csökkenti az energiafogyasztást. A hőmérséklet-rögzítő kalibrálását legalább évente el kell végezni egy hitelesített referenciahőmérővel annak biztosítása érdekében, hogy a naplózott hőmérsékleti adatok jogilag védhetők maradjanak az élelmiszer-biztonsági auditok során. Végül a tartályok alapjait és tartószerkezeteit évente ellenőrizni kell korrózió, lerakódás vagy repedés szempontjából, különösen az agresszív talajú vagy szezonális fagyos területeken. Az a tartály, amely akár néhány fokkal is eltolódik a szintről, hatással lehet a keverőcsapágy terhelésére, a folyadékszint-érzékelő pontosságára és a teljes vízelvezetésre a CIP alatt – az alapszinten végzett kis karbantartási beruházások megakadályozzák, hogy a folyásirányban sokkal nagyobb működési problémák merüljenek fel.
Hogyan változtatja a csonthéjas gyümölcspürét feldolgozó gyártósor a friss gyümölcsöt piacra kész termékké? A csonthéjas gyümölcsök – köztük az őszibarack, a sárgabarack, a szilva, a cseresznye, a mangó és az olívabogyó – a globális élelmiszer- és italipar kereskedelmi szempontból legértékesebb gyümölcskategóriái közé tartoznak. Gazdag ízprofiljuk, természetes édességük és magas tápanyagtartalmuk ideális jelöltté teszik őket a feldolgozott termékek széles skálájához: a tiszta gyümölcspüréktől és ízesített kenhető kenőcsöktől a pékáru töltelékekig, lekváralapokig és italminőségű adalékanyagokig. Azonban ahhoz, hogy a friss csonthéjas gyümölcsöt stabil, kiváló minőségű pürévé alakítsuk, gondosan megtervezett gyártósorra van szükség, amely megbirkózik a gyümölcsök által jelentett egyedi szerkezeti és biokémiai kihívásokkal – különösen a közepén lévő kemény gödörrel. Ez a cikk a teljes csonthéjas gyümölcspürét feldolgozó gyártósor gyakorlati részletességgel, kiterjedve az egyes feldolgozási szakaszokra, az érintett berendezésekre és a vonal által támogatható konkrét termékkimenetekre. Nyersanyag átvétel és előválogatás A termelési folyamat a beérkező nyers gyümölcs átvételével és ellenőrzésével kezdődik. A csonthéjas gyümölcsök nagyon romlandók és érzékenyek a zúzódásokra, ami azt jelenti, hogy a gyors, gondos kezelés a beérkezési szakaszban kritikus a pép minőségének megőrzéséhez és az oxidáció minimalizálásához. Szállításkor a gyümölcstételeket lemérik, mintát vesznek, és megvizsgálják a legfontosabb minőségi paramétereket, beleértve a Brix-et (cukortartalom), a pH-t, a szín egyenletességét és a látható hibák arányát. Az előválogatás görgős vagy vibrációs szállítószalagokon történik, ahol a sérült, túlérett vagy alulméretezett gyümölcsöket eltávolítják – akár manuálisan, akár közeli infravörös (NIR) kamerákkal felszerelt optikai válogatórendszerekkel. A prémium termékcsaládok esetében, mint például a mézes őszibarackpüré vagy az egyfajta cseresznyepüré, ebben a szakaszban szigorú nyersanyag-előírásokat kell betartani, hogy biztosítsák a végtermék íz- és színkonzisztenciáját. Az ellenőrzésen átesett gyümölcs mosásba kerül, míg a kiselejtezett anyagot másodlagos felhasználásra vagy hulladékfeldolgozásra irányítják. Mosás, kövezés és pépesítés A válogatás után a gyümölcs többlépcsős mosási rendszerbe kerül. Ez általában egy flotációs tartályból áll a kezdeti áztatáshoz és a törmelék eltávolításához, majd egy nagynyomású permetező öblítésből áll a felszíni mikroorganizmusok, agrokémiai maradványok és a talajrészecskék eltávolítására. A víz hőmérsékletét és a klór vagy ózon adagolási szintjét a mosórendszerben az élelmiszer-biztonsági protokollok és az exportpiaci megfelelési követelmények szerint szabályozzák. A csonthéj eltávolítása a csonthéjas gyümölcsök feldolgozásának műszakilag legigényesebb lépése. A gödröt teljesen el kell választani a péptől anélkül, hogy a püréáramot szennyezné – a gödördarabok kritikus élelmiszerbiztonsági veszélyt jelentenek. Az őszibarack, sárgabarack és szilva ipari kőeltávolító gépei hasítókések és forgó kefék vagy lapátok kombinációját használják, hogy megszabadítsák a magot a környező hústól. Kisebb csonthéjas gyümölcsökhöz, mint például a cseresznye, a nagy sebességű centrifugális roncsolók vagy pneumatikus kilökőrendszerek megfelelőbbek. A kemény magvú gyümölcsök, mint az olajbogyó, speciális megközelítést igényelnek. Az olajbogyó-csontolók általában ellentétes irányban forgó hengereket vagy vágófejeket használnak, amelyeket a feldolgozott olajbogyó-fajta sajátos mag/hús arányához kalibrálnak. Függetlenül a gyümölcs típusától, fémdetektort vagy röntgen-ellenőrző egységet kell felszerelni a hámozó után annak ellenőrzésére, hogy nem mentek át gödördarabok. A csonthéj eltávolítása után a gyümölcshús a pépesítőbe kerül, amely megtöri a szövetet, és átnyomja a pürét egy rozsdamentes acél szitán. A szitanyílás méretét a kívánt püré állag alapján választjuk ki: durvább sziták (1,0–2,0 mm) a rusztikus vagy sütőipari termékekhez, finomabb sziták (0,4–0,8 mm) a sima italminőségű pürékhez. A második menetes finisher tovább finomítja a textúrát, és eltávolítja a maradék rost- vagy magtöredékeket. Enzim-inaktiválás és keverés A friss csonthéjas gyümölcspüré természetesen előforduló enzimeket tartalmaz – különösen a polifenol-oxidázt (PPO) és a peroxidázt –, amelyek gyors barnulást és ízbomlást okoznak, ha a szövet felborul. Az enzimek inaktiválása ezért időkritikus lépés, amelynek a pépesítés után a lehető leggyorsabban meg kell történnie. Az ipari csonthéjas gyümölcspüré vonalakban alkalmazott két fő módszer a következő: Hot break feldolgozás: a pürét a pépesítés után azonnal 85-95°C-ra melegítjük csőszerű vagy kapart felületű hőcserélővel. Ezzel a módszerrel stabilabb, élénkebb színű, magasabb viszkozitású pürét állítanak elő, így ideális pékáru töltelékekhez és lekváralapokhoz. Hidegtörés aszkorbinsav adagolással: a pürét alacsony hőmérsékleten tartják, és antioxidánsként aszkorbinsavval (C-vitamin) kezelik. Ez a megközelítés jobban megőrzi az illékony aromás vegyületeket és a friss ízjegyeket, így előnyben részesítik a prémium gyümölcspürékhez és az italminőségű adalékokhoz. Az enzim inaktiválása után a püré a keverési és standardizálási szakaszba lép. Itt a Brix-et és a pH-t soron belül mérik, és a termékspecifikációknak megfelelően állítják be. Az ízesített termékekhez, mint például a mézes őszibarackpüré, ebben a szakaszban édesítőszereket, ízkoncentrátumokat vagy savanyítókat adnak hozzá a keverőtartályba integrált adagolórendszer segítségével. A keverést szabályozott nyírás mellett végezzük, hogy biztosítsuk a homogén eloszlást a túlzott habképződés nélkül. Töményítési, pasztőrözési és tartósítási lehetőségek A tervezett alkalmazástól függően a csonthéjas gyümölcspürét sűrítve lehet feldolgozni, vagy a termikus kezelés előtt természetes Brix-en tárolni. A leesőfilmes bepárlóval történő párolgási besűrítés csökkenti a víztartalmat vákuum alatt, és a természetes Brix őszibarack- vagy kajszibarackpürét (10-14°Brix) 28-36°Brix-re emeli lekvár alapú alkalmazásoknál. A sűrítés csökkenti a szállítási és tárolási költségeket, és meghosszabbítja az eltarthatóságot, miközben megtartja az ízintenzitást, ha vákuumban, alacsony hőmérsékleten végzik. A nem aszeptikus csomagolásra szánt csonthéjas gyümölcspürék elsődleges hőkezelési lépése a pasztőrözés. Az alábbi táblázat a tipikus pasztőrözési paramétereket foglalja össze terméktípusonként: Terméktípus Pasztőrözési hőm. Tartsa az időt Csomagolás formátum Tiszta gyümölcspüré (friss) 85-90°C 15-30 mp Hűtött tasak / kád Sütőtöltelék/lekváros alap 90-95°C 30-60 mp Aszeptikus zsák a dobban Ital minőségű adalék 95–110°C (UHT) 4-15 mp Aszeptikus karton / IBC Fagyasztott püré 85°C előfagyasztás 15 mp Fagyott blokk / IQF Az exportpiacokon vagy a környezeti polcstabilitást igénylő alkalmazásoknál az aszeptikus feldolgozás az előnyben részesített út. A pürét UHT-hőmérsékletre hevítik egy lekapart felületű hőcserélőben – elengedhetetlen olyan viszkózus termékekhez, amelyek szennyezik a szabványos lemezcserélőket –, majd steril körülmények között előre sterilizált zacskókba, dobokba vagy IBC-kbe töltik. Ez a formátum uralja a joghurt-, turmix- és édességgyártásban használt csonthéjas gyümölcspürék ipari összetevőinek kereskedelmét. Töltés, csomagolás és hűtőtárolás A töltési szakasznak meg kell egyeznie az egyes termékcsaládokhoz kiválasztott csomagolási formátummal. A kiskereskedelmi minőségű ízesített őszibarackpürét vagy a közvetlen fogyasztású gyümölcscsomagokat dugattyús vagy forgó töltőgépeken töltik poharakba, tasakokba vagy tégelyekbe, szervovezérelt pontossággal. Az étkeztetési célra szánt pékárutöltelékeket és lekváralapokat 20 kg-os vagy 200 kg-os aszeptikus zacskós-dobban formátumba töltik steril nitrogénöblítéssel, az oxidáció elkerülése érdekében aszeptikus zacskótöltővel. A fagyasztott püré előállításához a megtöltött tartályokat spirális fagyasztón vagy robbantott alagúton vezetik át, hogy a maghőmérsékletet –18 °C-ra vagy az alá állítsák a raklapozás előtt. Az IQF (Individually Quick Frozen) sorokat csonthéjas gyümölcspüré-adagokhoz is használják, így fagyasztott pelleteket vagy korongokat állítanak elő, amelyek kényelmesek az adagolt adagoláshoz az élelmiszer-feldolgozás későbbi szakaszaiban. A hűtőház tervezése a gyártósor szerves része. A hűtött püréket 0–4°C-on kell tárolni, szabályozott páratartalom mellett, hogy megakadályozzák a páralecsapódást a csomagoláson. A fagyasztott termékeket –18°C és –22°C közötti hőmérsékleten tárolják. A megfelelő FIFO (first-in-first-out) készletforgatás az elektronikus tételek nyomon követhetőségével kombinálva biztosítja, hogy egyetlen termék se öregedjen túl a feladás előtt meghatározott eltarthatósági idejénél. A vonal hozzáigazítása a különböző csonthéjas gyümölcsfajtákhoz A csonthéjas gyümölcspürét feldolgozó gyártósorok egyik legfontosabb tervezési szempontja a gyümölcsfajták közötti rugalmasság. Az őszibarack és a kajszibarack húsa viszonylag puha, magháza pedig kőből készült, és nagy áteresztőképesség mellett könnyen kezelhető. Ezzel szemben a szilvának gyakran vannak olyan kőfajták, amelyeknél a gödör szorosan tapad a húshoz, ami nagyobb kőeltávolító nyomatékot és gondosabb szitaválasztást igényel. A cseresznye kicsi, és magas az antocianin pigmentekben, amelyek beszennyezhetik a berendezés felületeit, és gyakori CIP ciklusokat igényelnek. A Mango egy további szálkezelési lépést igényel a hosszú, durva szálhálózat miatt, amely eltömítheti a finisher képernyőket. Az olajbogyó-püré vagy paszta feldolgozása további bonyolultságot jelent a magas polifenoltartalom és a gyümölcs eltérő sejtszerkezete miatt. Az olívapüré vonalak jellemzően tartalmaznak egy malaxációs lépést – az összetört paszta lassú keverését az olajcseppek összeolvadásának és az íz kifejlődésének elősegítése érdekében – az egyéb csonthéjas gyümölcsöknél alkalmazott pépesítési és befejezési szakaszok előtt. Egy jól megtervezett gyártósornak minimális állásidővel kell képesnek lennie a termékcserére. Ez azt jelenti, hogy gyorskioldó szerelvényeket, CIP-kompatibilis nedves felületeket, cserélhető szitakészleteket kell használni a pépkészítő finiserhez, és programozható logikai vezérlő (PLC) recepteket, amelyek automatikusan beállítják a szállítószalag sebességét, a pasztőrözési hőmérsékletet és a Brix alapértékeket a gyümölcsfajták vagy termékminőségek közötti váltáskor. Az a képesség, hogy több csonthéjas gyümölcsfajtát egyetlen soron lehet feldolgozni, jelentősen javítja az eszközök kihasználtságát és csökkenti az egy cikkszámonkénti tőkeköltséget.
Mitől lesz egy modern tejfeldolgozó vonal hatékony és biztonságos? A tejfeldolgozás drámai fejlődésen ment keresztül az elmúlt néhány évtizedben. A mai tejipari gyártósorok már nem egyszerű szakaszos feldolgozási beállítások – ezek olyan erősen integrált rendszerek, amelyek egyetlen folyamatos munkafolyamat alatt egyesítik a hőkezelést, a steril csomagolást, az erjesztésszabályozást és a hideglánc-kezelést. A tejtermékgyártók számára az egyes szegmensek szerkezetének és funkcióinak megértése egy komplett tejfeldolgozó soron belül nemcsak a termékminőség megőrzése, hanem a működési hatékonyság, a szabályozási megfelelés és a hosszú távú jövedelmezőség elérése érdekében is elengedhetetlen. UHT tejgyártó sor: A meghosszabbított eltarthatóság szabványa Az ultramagas hőmérsékletű (UHT) feldolgozás az egyik legszélesebb körben használt technológia a globális tejiparban. Az UHT tejgyártó sor 135°C és 150°C közötti hőmérsékletre melegíti fel a tejet 2-4 másodpercig, hatékonyan eltávolítva az összes kórokozó és romlást okozó mikroorganizmust. Ez lehetővé teszi, hogy a végtermék akár 12 hónapig is eltartható maradjon hűtés nélkül – ez jelentős előny az exportpiacokon és a fejletlen hűtőláncokkal rendelkező régiókban. Az UHT sorozat kulcsfontosságú berendezései egy kiegyensúlyozó tartály, légtelenítő egység, homogenizátor, cső- vagy lemezes hőcserélő és aszeptikus töltőgép. Mindegyik összetevő kritikus szerepet játszik. A homogenizátor csökkenti a zsírgömbök méretét, hogy megakadályozza a tejszín szétválását, míg az aszeptikus töltőanyag biztosítja, hogy a sterilizált tejet steril környezetben csomagolják, kiküszöbölve a feldolgozás utáni szennyeződés kockázatát. Az általánosan használt csomagolási formátumok közé tartoznak a Tetra Pak kartondobozok, a HDPE palackok és az aszeptikus tasakok. Az UHT-feldolgozás egyik gyakori kihívása a szennyeződés – a hővel denaturált fehérjék és kalcium-foszfát lerakódások a hőcserélő felületein. Ennek megoldására a modern UHT-rendszerek Clean-In-Place (CIP) rendszerekkel vannak felszerelve, amelyek minden gyártási folyamat után automatikusan körbevezetik a tisztítószereket a berendezésen, így fenntartják a hőhatékonyságot és csökkentik az állásidőt. Pasztőrözött tej gyártósor: a biztonság és a frissesség egyensúlya Az UHT-tejjel ellentétben a pasztőrözött tejet alacsonyabb hőmérsékleten kezelik – jellemzően 72°C-on 15 másodpercig a HTST (High Temperature Short Time) módszerrel –, ami kiküszöböli a káros baktériumokat, miközben megőrzi a tej természetes ízét, tápanyag-profilját és bioaktív vegyületeit. A pasztőrözött tejet le kell hűteni, és általában 7-21 nap eltarthatósága van, a csomagolástól és a pasztőrözés utáni kezeléstől függően. A komplett pasztőrözött tejgyártó sor nyerstej-befogadó és -tároló tartályokat, pasztőrözéshez és hűtéshez szükséges lemezes hőcserélőt, homogenizátort, szabványosító egységet (zsírtartalom-szabályozáshoz) és töltőgépet tartalmaz. A szabványosítási egység különösen fontos a nagyüzemi műveleteknél, mivel lehetővé teszi a gyártók számára, hogy következetesen megfeleljenek az olyan zsírtartalomra vonatkozó előírásoknak, mint a teljes tej (3,5%), a félzsíros (1,5–1,8%) vagy a fölözött (kevesebb, mint 0,5%). A hőmérséklet-figyelés kritikus ellenőrzési pont a pasztőrözött tejsor egészében. Az automatizált érzékelők folyamatosan rögzítik és naplózzák a hőmérsékletet a feldolgozás minden szakaszában. Ha a hőmérséklet a tartócsőnél a szükséges küszöb alá esik, egy elvezető szelep automatikusan átirányítja a tejet újrafeldolgozásra – egy beépített biztonsági mechanizmus, amely megakadályozza, hogy az alulfeldolgozott termék elérje a töltőt. Tejgazdasági tejtermek: A nyerstej minőségének alapja Minden tejtermék minősége végső soron a forrásnál kezdődik: a tejtermelő gazdaságban. A jól megtervezett tejkamra – más néven fejőház vagy fejőhelyiség – a tejtermelő sor első lépcsője, és közvetlen hatással van a nyerstej mikrobaterhelésére és szomatikus sejtszámára. A rosszul karbantartott tejtermékek olyan szennyeződést okozhatnak, amelyet még a későbbi hőkezeléssel is nehéz megszüntetni. A modern tehenészet tejtermei automata fejőrendszerekkel (AMS), ömlesztett tej hűtőtartályokkal, soros szűrőegységekkel és CIP tisztítórendszerekkel vannak felszerelve. Az ömlesztett tej hűtőtartálya gyorsan lehűti a nyers tejet a tehén testhőmérsékletéről (~38°C) 4°C alá a fejést követő két órán belül – ez a kritikus ablak a baktériumok elszaporodásának korlátozásához. A tejkamra egészében a rozsdamentes acél szerkezet gondoskodik a higiénikus felületekről, amelyek könnyen tisztíthatók és ellenállnak a korróziónak. A gazdaságszintű tejkamrában megfigyelt fő teljesítménymutatók a következők: Teljes baktériumszám (TBC): 100 000 CFU/ml alatt kell lennie az A fokozatú nyers tej esetében Szomatikus sejtszám (SCC): a 200 000 sejt/ml feletti értékek tőgygyulladásra utalhatnak az állományban A tej hőmérséklete begyűjtéskor: ≤4°C-nak kell maradnia a tárolás és a szállítás során Antibiotikum-maradékok: rutinvizsgálat szükséges, mielőtt a tej bármely feldolgozósorba kerül A magas színvonalú üzemi szintű infrastruktúrába való befektetés nem opcionális – ez az előfeltétele a biztonságos, prémium tejtermékek előállításának a sorban. Joghurt fermentációs gyártósor: Precíziós ellenőrzés az állésó minőségért A joghurt előállítása teljesen más megközelítést igényel, mint a folyékony tejfeldolgozás. A joghurt fermentációs gyártósora magában foglalja a mikrobiális aktivitás gondos ellenőrzését, hogy a tej laktózt tejsavvá alakítsa, ami csökkenti a pH-t és a tejfehérjék gélesedését okozza. Az eredmény egy jellegzetes csípős ízű és sűrű állagú termék. A vonal jellemzően kötött joghurtot (a végső tartályban erjesztve), kevert joghurtot (tartályban erjesztve, majd keverve) vagy iható joghurtot állít elő, amelyek mindegyikéhez más-más felszerelési konfiguráció szükséges. A joghurt fermentációs gyártósorának alapvető lépései a következők: lépés Folyamat Kulcsparaméter 1 A tej szabványosítása és keverése Zsír és fehérje tartalom 2 Homogenizálás 150-200 bar nyomás 3 Hőkezelés 90-95°C-on 5 percig 4 Hűtés és indítókultúra beoltás 42-44°C oltási hőmérséklet 5 Erjedés Cél pH 4,2–4,6 6 Hűtés és töltés 20°C alá töltés előtt Az alkalmazott starter kultúra – jellemzően a kombinációja Streptococcus thermophilus and Lactobacillus delbrueckii subsp. bulgaricus — pontosan adagolni kell, és a megfelelő hőmérsékleten kell hozzáadni az állandó fermentációs tevékenység biztosítása érdekében. Az automata pH-ellenőrzés a fermentációs tartályokban lehetővé teszi a kezelők számára, hogy pontosan a kívánt savasság elérésekor leállítsák az erjesztést, megakadályozva a túlsavasodást, amely túlzottan savanyú terméket eredményezne. Integráció és automatizálás a teljes tejfeldolgozó vonalon Egy versenyképes tejüzem nem üzemelteti az egyes gyártósorokat elszigetelten. A modern tejfeldolgozó üzemek UHT-, pasztőrözési, farm fogadó- és fermentációs soraikat egy központi SCADA (Supervisory Control and Data Acquisition) rendszeren keresztül integrálják. Ez lehetővé teszi az üzemvezetők számára a valós idejű folyamatadatok figyelését, az anomáliák észlelését, a CIP-ciklusok ütemezését és a termelési jelentések készítését – mindezt egyetlen vezérlőfelületről. Az automatizálás az energiahatékonyságban is kritikus szerepet játszik. A pasztőröző és az UHT vonalak hővisszanyerő rendszerei a fűtésre felhasznált hőenergia akár 94%-át is visszanyerhetik, drámaian csökkentve a gőzfogyasztást. A szivattyúk és kompresszorok változtatható frekvenciájú hajtásai tovább csökkentik az áramfogyasztást. A fenntarthatósági tanúsítványokat megcélzó vagy az üzemeltetési költségek csökkentését célzó létesítmények esetében ezek a beruházások általában két-három éven belül megtérülnek. A nyomon követhetőség egy másik olyan terület, ahol az integráció mérhető értéket biztosít. Azáltal, hogy összekapcsolják a mezőgazdasági tejbevitelről a feldolgozáson, csomagoláson és elosztáson keresztül a tételek nyilvántartását, a tejtermékgyártók gyorsan és pontosan reagálhatnak az élelmiszerbiztonsági eseményekre – napok helyett percek alatt elkülöníthetik az érintett terméktételeket. A nyomon követhetőség ilyen szintjét egyre inkább megkövetelik a kiskereskedők és a szabályozó szervek a kulcsfontosságú piacokon. A megfelelő tejtermelési vonal konfigurációjának kiválasztása A gyártósorok megfelelő kombinációjának kiválasztása több tényezőtől függ: a megcélzott termékösszetételtől, a napi feldolgozási kapacitástól, a piac földrajzi elhelyezkedésétől, a rendelkezésre álló infrastruktúrától és a tőkeköltségvetéstől. A helyi friss piacokat kiszolgáló kis regionális tejüzemek előnyben részesíthetik a pasztőrözött tejsort joghurterjesztő egységgel. Ezzel szemben egy nagy, exportorientált feldolgozó jelentős beruházásokat fog befektetni az UHT kapacitásba és az aszeptikus csomagolási technológiába. A berendezések beszállítóinak értékelésekor a vevőknek a kezdeti vételáron túl kell tekinteniük, és meg kell vizsgálniuk a teljes birtoklási költséget – beleértve az energiafogyasztást, a pótalkatrészek elérhetőségét, az értékesítés utáni szolgáltatás lefedettségét és a szállító hasonló méretű telepítésekkel kapcsolatos múltját. A teljes üzembe helyezés előtti kísérleti méretű tesztelés szintén megelőzheti a költséges hibákat, különösen új termékkategóriák vagy szokatlan nyerstej-összetételek esetén. Végső soron egy jól konfigurált tejipari gyártósor nem csak egy tőkeeszköz – ez a tejtermékmárka működési gerince. A technológia, az elrendezés és a folyamatszabályozás a kezdetektől fogva meghatározza a termék minőségét, a termelés üzemidejét és a kapacitás bővíthetőségét a piaci kereslet növekedésével.
Elérhetőségek
Production Address: No. 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: 603. szoba, 57. épület, 260. Maoyuan Road, Fengxian kerület, Sanghaj
TEL: 86-18221904658
E-mail: [email protected]
Kérjen egyedi árajánlatot Valami különlegesre van szüksége? Itt vagyunk, hogy segítsünk.